


সংক্ষিপ্ত উত্তর: না, এবং পার্থক্যটি আপনার অংশের মূল্যে দেখা যায়
অ্যালুমিনিয়াম খাদ এবং কাস্ট অ্যালুমিনিয়াম এক উপাদানের দুটি নাম নয়। অ্যালুমিনিয়াম খাদ রসায়নকে বর্ণনা করে: অ্যালুমিনিয়াম প্লাস সিলিকন, ম্যাগনেসিয়াম, তামা, দস্তা, ম্যাঙ্গানিজ বা লোহার ইচ্ছাকৃত সংযোজন। কাস্ট অ্যালুমিনিয়াম একটি গঠনের পথ বর্ণনা করে: যে খাদ গলিত, ইনজেকশন বা ছাঁচে ঢেলে, এবং আকারে দৃঢ় হয়। প্রতিটি ঢালাই অ্যালুমিনিয়াম অংশ একটি অ্যালুমিনিয়াম খাদ, কিন্তু অ্যালুমিনিয়াম খাদ একটি বৃহৎ অংশ মোটেও নিক্ষেপ করা হয় না. এক্সট্রুড প্রোফাইল, রোলড শীট, ফোরজিংস এবং বিলেট থেকে তৈরি যন্ত্রাংশগুলিও অ্যালুমিনিয়াম অ্যালয়, এবং তারা এমনভাবে ভিন্নভাবে আচরণ করে যেভাবে আপনার অঙ্কন ইতিমধ্যেই অনুমান করা উচিত৷
এখানে বিভ্রান্তি ব্যয়বহুল হয়। একজন ক্রেতা শীতল পাখনা এবং 1.2 মিমি প্রাচীর সহ একটি আবাসনের জন্য একটি RFQ এর উপাদান বাক্সে 6061-T6 লিখেন। একজন ডাই কাস্টার একটি পেটা উপাধি পড়ে, যেভাবেই হোক উদ্ধৃতি দেয় এবং ছিদ্র, প্রসারণ এবং তাপ চিকিত্সা সম্পর্কে কথোপকথন তিন সপ্তাহ পরে শুরু হয়। অথবা বিপরীতটি ঘটে: একজন প্রকৌশলী শুনতে পান যে ঢালাই অ্যালুমিনিয়াম দুর্বল এবং একটি অংশের জন্য একটি নকল বন্ধনী নির্দিষ্ট করে যেটি একটি ভাল ডিজাইন করা ডাই কাস্টিং প্রায় অর্ধেক খরচে সরবরাহ করতে পারে, জ্যামিতিতে অনেক বেশি স্বাধীনতা সহ।
ব্যবহারিক নিয়ম সহজ। পরিবেশ এবং লোডের কারণে খাদটি বেছে নিন অংশটি দেখতে পাবে। জ্যামিতি, প্রাচীর বেধ এবং বার্ষিক আয়তনের কারণে ঢালাই প্রক্রিয়াটি বেছে নিন। এই নিবন্ধের বাকি অংশটি সেই সিদ্ধান্তের উভয় অংশে কাজ করে যে সংখ্যাগুলি আসলে অঙ্কন এবং উদ্ধৃতিতে প্রদর্শিত হয়।
| মেয়াদ | এটা কি বর্ণনা করে | সাধারণ উপাধি | যেখানে সিদ্ধান্ত নেওয়া হয় |
|---|---|---|---|
| অ্যালুমিনিয়াম খাদ | উপাদান রসায়ন: অ্যালুমিনিয়াম প্লাস সিলিকন, ম্যাগনেসিয়াম, তামা বা দস্তা | 6061-T6, 5052-H32, A380.0, ADC12 | অঙ্কন উপর উপাদান স্পেসিফিকেশন |
| ঢালাই অ্যালুমিনিয়াম | একটি গঠন রুট: একটি ছাঁচ ভিতরে দৃঢ় দ্রবীভূত | বালি ঢালাই A356-T6, ডাই কাস্ট A380 হাউজিং | প্রক্রিয়া নির্বাচন এবং টুলিং |
| তৈরি অ্যালুমিনিয়াম | একটি গঠন রুট: ঘূর্ণিত, extruded বা নকল | 6061 এক্সট্রুশন, 7075 প্লেট, 5052 শীট | প্রক্রিয়া নির্বাচন এবং মিল অর্ডার |
| বাণিজ্যিকভাবে খাঁটি অ্যালুমিনিয়াম | কোন ইচ্ছাকৃত alloying সংযোজন সঙ্গে বেস ধাতু | 1050, 1100 | কাঠামোগত অংশগুলির জন্য খুব কমই নির্দিষ্ট করা হয়েছে |
অ্যালুমিনিয়াম খাদ একটি উপাদান পরিবার, কাস্ট অ্যালুমিনিয়াম একটি গঠন রুট
বাণিজ্যিকভাবে খাঁটি অ্যালুমিনিয়াম নরম, প্রায় 90 এমপিএ প্রসার্য শক্তি এবং এটি কাঠামোগত ঢালাইয়ের জন্য প্রায় কখনই সঠিক উত্তর নয়। Alloying যে পরিবর্তন. 7 থেকে 12 শতাংশে যোগ করা সিলিকন পাতলা গহ্বরগুলি পূরণ করার জন্য তরলতা এবং গরম ছিঁড়ে যাওয়ার প্রতিরোধের গলিত করে যা একটি অংশ ফাটল ছাড়াই শীতল হতে দেয়। কপার এবং ম্যাগনেসিয়াম শক্তি এবং কঠোরতা বাড়ায়। লোহা, সাধারণত একটি অপবিত্রতা হিসাবে বিবেচিত হয়, ইচ্ছাকৃতভাবে ডাই কাস্টিং অ্যালয়গুলিতে সহ্য করা হয় কারণ এটি ডাই সোল্ডারিং এবং স্টিকিং হ্রাস করে।
A380 দেখায় কিভাবে একটি ঢালাই খাদ একসাথে একাধিক কাজ করে। এটি প্রায় 8.5 শতাংশ সিলিকন, 3.5 শতাংশ তামা এবং প্রায় 1 শতাংশ লোহা বহন করে। সিলিকন তরলতা প্রদান করে, তামা কঠোরতা এবং মেশিনযোগ্যতা প্রদান করে, এবং লোহা ঢালাই থেকে ডাই সারফেস পর্যন্ত গলে যায়। 6061-এর মতো একটি পেটা সংকর ধাতু অন্য দিকে যায়: মোটামুটি 0.6 শতাংশ সিলিকন, 1.0 শতাংশ ম্যাগনেসিয়াম এবং 0.28 শতাংশ তামা, কারণ পেটা অ্যালয়গুলিকে ক্র্যাক না করেই রোলিং এবং এক্সট্রুশন থেকে বাঁচতে হয় এবং কারণ উচ্চ সিলিকন মেশিনিংকে ধীর এবং ঘষিয়া তুলিয়া দেয়।
উত্পাদন পরিণতি এই. যদি একটি অংশ প্রাচীরের বেধ, ব্যাসার্ধ এবং খসড়া দিয়ে ডিজাইন করা হয় যা ডাই কাস্টিং এর সাথে মানানসই হয়, তাহলে একটি ঢালাই খাদ কাগজে প্রসার্য শক্তিতে একটি পেটা সংকর ধাতুর সাথে মেলে। অংশটি কীভাবে ব্যর্থ হয় তা আলাদা। একটি ডাই কাস্ট A380 হাউজিং সাধারণত ভাঙার আগে 3 থেকে 4 শতাংশ লম্বা হয়, যখন একটি 6061-T6 অংশ 8 থেকে 12 শতাংশ লম্বা হয়। যদি আপনার নকশা ক্র্যাকিংয়ের পরিবর্তে অংশ বাঁকানো এবং শক্তি শোষণের উপর নির্ভর করে, তবে সেই ফাঁকটি ডেটাশীটে হেডলাইন টেনসিল নম্বরের চেয়ে অনেক বেশি গুরুত্বপূর্ণ।
দুই নম্বর ব্যবস্থা, এক সাধারণ মিক্স-আপ
অ্যালুমিনিয়াম উপাধি একই মানের দুটি শাখা থেকে আসে এবং শাখাগুলি বিনিময়যোগ্য নয়। পেটা সংকর ধাতুগুলি চারটি সংখ্যা ব্যবহার করে, 1xxx থেকে 8xxx, যেখানে প্রথম অঙ্কটি প্রধান সংকর উপাদানকে চিহ্নিত করে এবং একটি হাইফেনযুক্ত মেজাজ অনুসরণ করে: 6061-T6, 5052-H32, 7075-T651। কাস্ট অ্যালয়গুলি তিনটি সংখ্যার সাথে একটি দশমিক ব্যবহার করে এবং অ্যালুমিনিয়াম অ্যাসোসিয়েশন একটি অক্ষর উপসর্গ করে যখন রসায়ন পরিবর্তন করা হয়: A380.0, A360.0, A356.0, A413.0। প্রথম সংখ্যাটি এখনও খাদ পরিবারকে সংকেত দেয়, তবে শেষ দুটি সংখ্যা রেজিস্ট্রেশন নম্বরগুলির পরিবর্তে রচনাগুলি যা আপনি একটি তৈরি টেবিলে দেখতে পারেন৷
আন্তর্জাতিক সিস্টেম শুধুমাত্র আনুমানিক মানচিত্র. ADC12 হল A383 এর কাছাকাছি একটি জাপানি ডাই কাস্টিং গ্রেড। EN AC-46000, AlSi9Cu3(Fe) হিসাবে লেখা, A380 এর ইউরোপীয় কাজিন। যখন একটি অঙ্কন একটি উপাধি বহন করে এবং একটি উদ্ধৃতি অন্যটির সাথে ফিরে আসে, তখন নামের পরিবর্তে রাসায়নিক সংমিশ্রণ পরিসরের জন্য জিজ্ঞাসা করুন। একটি পরিবারের নাম ভাগ করে নেওয়া দুটি সংকর ধাতু তামার দুই শতাংশ পয়েন্ট দ্বারা পৃথক হতে পারে, এবং সেই একক উপাদানটি হল একটি হাউজিং যা একটি সামঞ্জস্যপূর্ণ ধূসর এবং একটি যেটি ব্ল্যাচি এবং প্যাচা থেকে বেরিয়ে আসে তার মধ্যে পার্থক্য।
একটি মিশ্র-আপ তদন্তের কথা-গল্পের চিহ্ন হল একটি ডাই কাস্টিং RFQ-এ বসে একটি তৈরি পদবি। এটি সাধারণত বোঝায় যে অংশটি ঢালাই, নকল বা প্লেট থেকে কাটা হবে কিনা তা জিজ্ঞাসা না করেই উপাদানটি বিদ্যমান মেশিনযুক্ত অংশ থেকে অনুলিপি করা হয়েছিল। আপনি যদি নিশ্চিত না হন যে কোন কাস্টিং গ্রেডটি একটি অ্যাপ্লিকেশনের সাথে খাপ খায়, এই নির্দেশিকাটি চালু করুন ডাই কাস্টিংয়ের জন্য কীভাবে সেরা অ্যালুমিনিয়াম খাদ চয়ন করবেন ধাপে ধাপে নির্বাচন লজিকের মধ্য দিয়ে চলে।
প্রতিটি কাস্ট অ্যালুমিনিয়াম অংশ একটি ডাই কাস্টিং মেশিন থেকে বেরিয়ে আসে না
কাস্ট অ্যালুমিনিয়াম অন্তত ছয়টি বাণিজ্যিক প্রক্রিয়াকে কভার করে এবং তাদের সহনশীলতা ক্ষমতা এবং টুলিং ইকোনমিক্স মাত্রার ক্রম অনুসারে আলাদা। একটি A356 অংশ মাধ্যাকর্ষণ একটি স্থায়ী ছাঁচ মধ্যে ঢালাই অ্যালুমিনিয়াম হয়. তাই একটি A380 হাউজিং একটি সেকেন্ডের একটি ভগ্নাংশের মধ্যে একটি শক্ত ইস্পাত ডাইতে গুলি করে। তাদের মধ্যে নির্বাচন করা একটি জ্যামিতি এবং ভলিউম প্রশ্ন, একটি মানের অনুক্রম নয়।
| প্রক্রিয়া | সাধারণ সংকর ধাতু | ন্যূনতম প্রাচীর | অর্জনযোগ্য সহনশীলতা | টুলিং বিনিয়োগ | সেরা ফিট |
|---|---|---|---|---|---|
| বালি ঢালাই | A356, A319, A360 | 3.0 - 4.0 মিমি | প্রায় /-0.8 মিমি | নিম্ন, প্যাটার্ন শুধুমাত্র | বড় অংশ, কম ভলিউম, প্রোটোটাইপ |
| মাধ্যাকর্ষণ / স্থায়ী ছাঁচ | A356, A360, A413 | 3.0 মিমি | প্রায় /-0.4 মিমি | মাঝারি | তাপ-চিকিত্সা কাঠামোগত অংশ, প্রতি বছর 1,000 থেকে 50,000 |
| নিম্নচাপ | A356, A357 | 3.0 - 4.0 মিমি | প্রায় /-0.4 মিমি | মাঝারি to high | চাপ-আঁট কাঠামোগত অংশ |
| উচ্চ চাপ ডাই ঢালাই | A380, A383, ADC12, A360 | 1.0 - 1.5 মিমি | প্রায় /-0.10 মিমি, নির্বাচিত মাত্রায় /-0.05 মিমি পর্যন্ত | উচ্চ | 10,000 থেকে 1,000,000 এর বেশি অংশ, পাতলা দেয়াল, সূক্ষ্ম বিবরণ |
| ভ্যাকুয়াম-সহায়তা ডাই ঢালাই | A380, কম লোহার বিশেষত্বের মিশ্রণ | 1.2 - 1.5 মিমি | প্রায় /-0.10 মিমি | উচ্চ | লিক-আঁটসাঁট, ঝালাইযোগ্য এবং তাপ-চিকিত্সাযোগ্য ঢালাই |
| বিনিয়োগ ঢালাই | A356, 356 | 1.5 - 2.5 মিমি | প্রায় /-0.10 মিমি | উচ্চ | সূক্ষ্ম বিশদ, ছোট থেকে মাঝারি আকারের, নিম্ন থেকে মধ্য ভলিউম |
| দস্তা ডাই ঢালাই | জামাক 3, জামাক 5, জেডএ-8 | 0.5 - 0.75 মিমি | প্রায় /-0.05 মিমি | উচ্চ, very long life | ছোট সুনির্দিষ্ট অংশ, ধাতুপট্টাবৃত আলংকারিক শেষ |
সেই টেবিলের দুটি সংখ্যা বেশিরভাগ প্রকল্প নির্ধারণ করে। প্রথমটি হল ন্যূনতম প্রাচীর পুরুত্ব: উচ্চ চাপের ডাই কাস্টিং পাতলা দেয়াল ধারণ করে কারণ চাপের মধ্যে ধাতু প্রবেশ করানো হয়, কিন্তু মোটামুটি 1.0 মিমি এর নিচে গহ্বরটি পূরণ হওয়ার আগে প্রবাহের সামনে শক্ত হয়ে যায় এবং আপনি ঠান্ডা বন্ধ পান। দ্বিতীয়টি হল হাতিয়ার জীবন। জিঙ্ক 380 থেকে 430 ডিগ্রি সেলসিয়াস গলিত তাপমাত্রায় অ্যালুমিনিয়ামের 580 থেকে 650 ডিগ্রি সেলসিয়াসের বিপরীতে চলে, এই কারণেই একটি জিঙ্ক ডাই এক মিলিয়ন শট থেকে বাঁচতে পারে যখন একটি অ্যালুমিনিয়াম ডাই সাধারণত 100,000 থেকে 150,000 এর কাছাকাছি পরিকল্পনা করা হয়।
অ্যালয়েস যেটি আসলে একটি ডাই কাস্টিং উদ্ধৃতিতে উপস্থিত হয়
চারটি পরিবার শিল্প ও স্বয়ংচালিত ব্যবহারের জন্য উত্পাদিত কাস্টম অ্যালুমিনিয়াম ঢালাইয়ের সিংহভাগ কভার করে। প্রত্যেকে কোন বিষয়ে ভাল তা জানা বিষয়শ্রেণীতে সবচেয়ে সাধারণ ভুলকে প্রতিরোধ করে: এমন একটি অংশের জন্য একটি তাপ-চিকিত্সাযোগ্য খাদ অতিরিক্ত নির্দিষ্ট করা যা কখনই তাপ চিকিত্সা করা হবে না।
A380 এবং ADC12: ওয়ার্কহরস
মোটামুটি 8.5 শতাংশ সিলিকন এবং 3.5 শতাংশ তামা। চমৎকার তরলতা এবং মেশিনযোগ্যতা, প্রায় 324 MPa প্রসার্য শক্তি এবং প্রায় 80 HB কঠোরতা, 3 থেকে 4 শতাংশ প্রসারণ সহ। আবাসন, বন্ধনী, ভালভ সংস্থা এবং সরঞ্জামের অংশগুলির জন্য ব্যবহৃত হয়। তাপ চিকিত্সাযোগ্য নয়, এবং অ্যানোডাইজিং একটি উজ্জ্বল আলংকারিক না হয়ে একটি অন্ধকার কার্যকরী ফিনিস তৈরি করে।
A360: জারা প্রতিরোধের এবং নমনীয়তা
প্রায় 9.5 শতাংশ সিলিকন এবং 0.5 শতাংশ ম্যাগনেসিয়াম সহ তামা 0.6 শতাংশ বা তার নিচে রাখা হয়। নীচের তামার উপাদান ক্ষয় আচরণকে যথেষ্ট উন্নত করে, যা A360 কে বহিরঙ্গন ঘের, ধোয়ার সরঞ্জাম এবং ঘনীভবনের সংস্পর্শে আসা অংশগুলির জন্য বুদ্ধিমান পছন্দ করে তোলে। ঢালাই উইন্ডোটি A380 এর থেকে সামান্য সরু।
A356 এবং A357: তাপ চিকিত্সাযোগ্য
প্রায় 7 শতাংশ সিলিকন এবং 0.3 থেকে 0.6 শতাংশ ম্যাগনেসিয়াম, স্থায়ী ছাঁচ দ্বারা ঢালাই, নিম্নচাপ বা বিনিয়োগ। 540 ডিগ্রি সেলসিয়াসের কাছাকাছি সলিউশন ট্রিটমেন্ট এবং তারপরে কৃত্রিম বার্ধক্য 5 থেকে 7 শতাংশ প্রসারণের সাথে প্রায় 283 থেকে 310 MPa এর T6 বৈশিষ্ট্য তৈরি করে। প্রচলিত উচ্চ চাপ ডাই ঢালাই ফাঁদ গ্যাস যা দ্রবণ চিকিত্সার সময় ফোস্কা পড়ে, তাই এই গ্রেডগুলি খুব কমই সেই প্রক্রিয়ায় উপস্থিত হয়।
ZAMAK 3, ZAMAK 5 এবং ZA-8: দস্তা বিকল্প
প্রায় 4 শতাংশ অ্যালুমিনিয়াম এবং 1 শতাংশ তামা সহ জিঙ্ক বেস। এটি সর্বোত্তম-কাস্টের বিবরণ, সবচেয়ে পাতলা দেয়াল এবং যেকোনো ডাই কাস্টিং উপাদানের সর্বোত্তম প্লেটিং প্রতিক্রিয়া প্রদান করে। ঘনত্ব অ্যালুমিনিয়ামের জন্য 2.7 g/cm3 এর বিপরীতে প্রায় 6.6 g/cm3, তাই একটি দস্তা অংশ একই আয়তনের জন্য প্রায় 2.4 গুণ বেশি ভারী। সেজন্য জিঙ্কের অংশ সাধারণত ছোট হয়।
যান্ত্রিক বৈশিষ্ট্য: কোথায় কাস্ট অ্যালুমিনিয়াম জিতেছে এবং কোথায় এটি হেরেছে
ঢালাই প্রকল্পে অন্য যেকোন নথির তুলনায় সম্পত্তি টেবিলগুলি প্রায়ই ভুল পড়া হয়। নীচের মানগুলি হল আলাদাভাবে কাস্ট করা টেস্ট বারের জন্য সাধারণ হ্যান্ডবুক ফিগার, একটি গেট চিহ্ন, একটি ইজেক্টর বস এবং একটি 1.2 মিমি প্রাচীর আছে এমন একটি উত্পাদন অংশ থেকে পরিমাপ নেওয়া হয়নি। উত্পাদনের অংশগুলি সাধারণত এই পরিসংখ্যানগুলির নীচে বসে থাকে এবং পার্থক্যটি হ'ল মানের পরিকল্পনা কীসের জন্য।
| খাদ এবং অবস্থা | প্রসার্য শক্তি | ফলন শক্তি, 0.2 শতাংশ | প্রসারণ | কঠোরতা | তাপ চিকিত্সাযোগ্য |
|---|---|---|---|---|---|
| A380.0, ডাই কাস্ট | প্রায় 324 MPa | প্রায় 160 MPa | 3.5 শতাংশ | প্রায় 80 HB | না |
| A360.0, ডাই কাস্ট | প্রায় 317 এমপিএ | প্রায় 165 MPa | 3.0 থেকে 5.0 শতাংশ | প্রায় 75 HB | না |
| A413.0, ডাই কাস্ট | প্রায় 296 এমপিএ | প্রায় 145 এমপিএ | 2.5 শতাংশ | প্রায় 90 এইচবি | না |
| A356.0-T6, স্থায়ী ছাঁচ | প্রায় 283 এমপিএ | প্রায় 207 এমপিএ | 6.0 শতাংশ | প্রায় 85 HB | হ্যাঁ |
| 6061-T6, রেফারেন্স তৈরি | প্রায় 310 MPa | প্রায় 276 এমপিএ | 8 থেকে 12 শতাংশ | প্রায় 95 HB | হ্যাঁ |
| ZAMAK 3, জিঙ্ক ডাই কাস্ট | প্রায় 268 এমপিএ | প্রায় 208 এমপিএ | 6 থেকে 10 শতাংশ | প্রায় 82 HB | না |
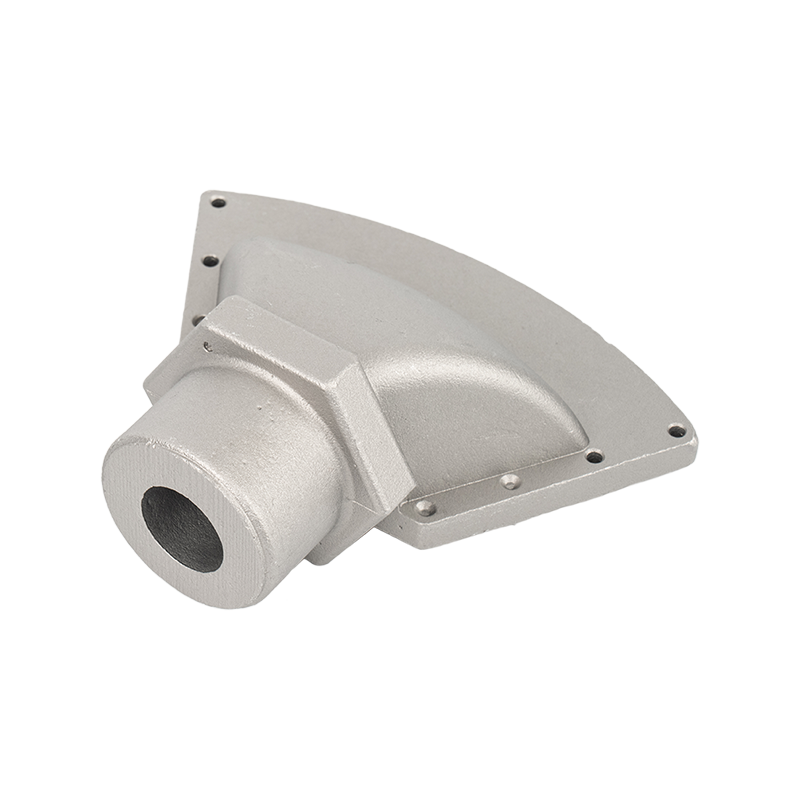 উচ্চ-Strength Aluminum Alloy Castings for Load-Bearing Industrial Components কাস্টম উচ্চ-শক্তির অ্যালুমিনিয়াম কাস্টিংগুলি ডাই কাস্টিং, CNC মেশিনিং এবং লোড বহনকারী অংশগুলির জন্য ফিনিশিংকে একত্রিত করে যেখানে শক্তি, পাতলা দেয়াল এবং টাইট জ্যামিতি অবশ্যই ভারসাম্যপূর্ণ হতে হবে। পণ্য দেখুন →
সম্পর্কিত ক্ষমতা: উচ্চ শক্তি অ্যালুমিনিয়াম খাদ ঢালাই
যখন একটি প্রয়োগের জন্য পাতলা দেয়াল এবং আঁটসাঁট জ্যামিতির মতো একই সময়ে শক্তি এবং কঠোরতার প্রয়োজন হয়, তখন খাদ এবং প্রক্রিয়াটিকে একের পর এক না করে একসাথে বেছে নিতে হবে। উচ্চ-শক্তির অ্যালুমিনিয়াম অ্যালয় কাস্টিংগুলি ডাই কাস্টিং, মেশিনিং এবং ফিনিশিংয়ের মাধ্যমে টুলিং ডিজাইন থেকে ইন-হাউস তৈরি করা হয়, যা তিনটি সরবরাহকারীর মধ্যে বিভক্ত হওয়ার পরিবর্তে সম্পত্তির ব্যবসা-বাণিজ্যকে এক জায়গায় রাখে।
বিরতিতে সাধারণ প্রসারণ, কাস্ট বনাম পেটা
শুধুমাত্র একটি সম্পত্তি টেবিল বিভ্রান্তিকর কারণ চার্ট। প্রসার্য শক্তি সবেমাত্র এই উপাদানগুলিকে আলাদা করে, কিন্তু প্রসারণ তাদের চারটি ফ্যাক্টর দ্বারা পৃথক করে। একটি বন্ধনী যা লোডের নিচে ফ্লেক্স করে, একটি হাউজিং যা একটি ড্রপ টেস্টে বেঁচে থাকতে হবে, বা একটি টর্কের সাথে বেঁধে দেওয়া একটি উপাদান যা বসকে বিকৃত করে, তারা চূড়ান্ত শক্তিতে ব্যর্থ হওয়ার অনেক আগেই নমনীয়তায় ব্যর্থ হবে।
পোরোসিটি, হিট ট্রিটমেন্ট এবং কেন বেশিরভাগ ডাই কাস্ট পার্টস T6 হতে পারে না
উচ্চ চাপ ডাই ঢালাই মিলিসেকেন্ডে একটি গহ্বর পূরণ করে। যে অশান্তি সেই গতিকে সম্ভব করে তোলে তা ধাতুর ভিতরে বায়ু এবং বাষ্পযুক্ত লুব্রিকেন্টকে আটকে রাখে, গ্যাসের ছিদ্র তৈরি করে। এই ছিদ্রগুলি সাধারণত বাইরে থেকে অদৃশ্য এবং একটি সাধারণ বন্ধনীতে প্রায়ই নিরীহ থাকে। এগুলি তিনটি পরিস্থিতিতে একটি প্রকৃত সমস্যা হয়ে ওঠে: একটি চাপ-আঁটসাঁট প্রয়োজন, একটি ক্লান্তি-লোড অংশ, এবং যে কোনও অংশ যা তাপ চিকিত্সা করা হবে।
T6 এর জন্য সমাধান চিকিত্সা অংশটি 540 ডিগ্রি সেলসিয়াসের কাছাকাছি রাখে। আটকানো গ্যাস সেই তাপমাত্রায় প্রসারিত হয় এবং একটি ডাই ঢালাই অংশের উপরিভাগে ফোস্কা পড়ে, অনেকটা স্যাঁতসেঁতে দেয়ালের উপর রঙের মতো। এই কারণেই A380 এবং ADC12-কে কাস্ট হিসাবে সরবরাহ করা হয় বা সর্বাধিক চাপ থেকে মুক্তি দেওয়া হয়, এবং কেন একটি অঙ্কনে A380-T6 বাক্যাংশটি নির্দেশ করে যে প্রক্রিয়া পছন্দটি চিন্তা করা হয়নি। এটি একটি সরবরাহকারী কঠোর চেষ্টা করার বিষয় নয়।
একটি তাপ-চিকিত্সাযোগ্য বা ঢালাইযোগ্য ঢালাই পাওয়ার তিনটি উপায়
- এমন একটি প্রক্রিয়া ব্যবহার করুন যা শান্তভাবে পূরণ করে। A356 বা A357 এর সাথে মাধ্যাকর্ষণ, নিম্নচাপ বা বিনিয়োগ ঢালাই একটি ঘন কাঠামো দেয় যা সমাধান চিকিত্সা এবং ঢালাই গ্রহণ করে।
- একটি কম লোহা খাদ সঙ্গে ভ্যাকুয়াম সাহায্য উচ্চ চাপ ডাই ঢালাই ব্যবহার করুন. শটের আগে গহ্বরটি খালি করা T6 বৈশিষ্ট্য এবং সীমিত ঢালাইয়ের জন্য যথেষ্ট পরিমাণে গ্যাসের পরিমাণ কমিয়ে দেয়।
- প্রয়োজনীয়তা পরিবর্তন করুন। যদি T6 শক্তির পরিবর্তে পৃষ্ঠের কঠোরতার জন্য নির্দিষ্ট করা হয়, একটি উচ্চ-সিলিকন সংকর ধাতু যেমন A413 প্রায় 90 HB-এ-কাস্ট প্রক্রিয়া থেকে তাপ চিকিত্সা সম্পূর্ণরূপে সরিয়ে দিতে পারে।
পোরোসিটি নিজে থেকে পাস বা ফেলের সম্পত্তি নয়। এটি একটি স্তর। ASTM E505 এর এক্স-রে পরিদর্শন 1 থেকে 8 পর্যন্ত গ্রেড পোরোসিটি, এবং একটি সুলিখিত অঙ্কন পুরো অংশের পরিবর্তে একটি সংজ্ঞায়িত অঞ্চলের জন্য গ্রহণযোগ্য স্তরকে বলে। একটি ভালভ বডি একটি সিলিং মুখের কাছে গ্রেড 2 এবং একটি নন-ক্রিটিকাল মাউন্টিং ফ্ল্যাঞ্জে গ্রেড 5 গ্রহণ করতে পারে। ড্রয়িংয়ে কোথাও কোনো ছিদ্রহীনতা না লিখলে আপনি হয় একটি অবাস্তব উদ্ধৃতি পাবেন বা এমন একজন সরবরাহকারী যিনি বিষয়টি নিয়ে আলোচনা করবেন না।
কাস্ট অ্যালুমিনিয়ামে জারা, অ্যানোডাইজিং এবং ফিনিশিং ট্র্যাপ
ঢালাই অ্যালুমিনিয়ামে মরিচা পড়ে না, কারণ এতে আয়রন অক্সাইড তৈরির জন্য লোহা নেই। এটি অক্সিডাইজ করে এবং উচ্চ-সিলিকন, উচ্চ-কপার ঢালাইয়ের উপর যে অক্সাইড স্তর তৈরি হয় তা একটি পেটা এক্সট্রুশনের চেয়ে পাতলা, প্যাচিয়ার এবং গাঢ়। দুটি খাদ পছন্দ সবচেয়ে বহিরঙ্গন কর্মক্ষমতা চালায়: তামা কম রাখুন, এবং সিলিকন মাঝারি রাখুন।
A380-এ মোটামুটি 3.5 শতাংশ তামা রয়েছে, যে উপাদানটি সবচেয়ে বেশি জারা প্রতিরোধ ক্ষমতা হ্রাস করে। A360 তামাকে 0.6 শতাংশ বা তার নিচে রাখে এবং এটি আউটডোর ইন্সট্রুমেন্ট হাউজিং, সামুদ্রিক-সংলগ্ন সরঞ্জাম এবং বছরের পর বছর ধরে ঘনীভূত অবস্থায় বসে থাকা যেকোনো অংশের জন্য উত্তম সূচনা পয়েন্ট। ট্রেড-অফ হল একটি সামান্য সংকীর্ণ কাস্টিং উইন্ডো, যা তিনটি শীতের পরে পিটিং গ্রহণ করার কারণের পরিবর্তে টুল ডিজাইনারের সাথে একটি কথোপকথন।
 অ্যালুমিনিয়াম-দস্তা খাদ ক্ষয়-প্রতিরোধী ঢালাই বহিরঙ্গন সরঞ্জাম জন্য কাস্টম অ্যালুমিনিয়াম-দস্তা ঢালাই বহিরঙ্গন, আর্দ্র বা হালকা ক্ষয়কারী শিল্প অ্যাপ্লিকেশন সমর্থন করার জন্য খাদ নির্বাচন, নির্ভুল ডাই কাস্টিং, CNC মেশিনিং এবং আবরণ ব্যবহার করে। পণ্য দেখুন →
সম্পর্কিত ক্ষমতা: অ্যালুমিনিয়াম-দস্তা খাদ জারা-প্রতিরোধী ঢালাই
বহিরঙ্গন এবং ভিজা পরিবেশের জন্য জারা-প্রতিরোধী ঢালাই নিয়ন্ত্রিত তামা এবং লোহার স্তর এবং এক্সপোজারের সাথে মিলে যাওয়া একটি ফিনিস সিকোয়েন্সের সাথে উত্পাদিত হয়। এটিকে একটি একক গ্রেডের পরিবর্তে একটি বিভাগ হিসাবে উল্লেখ করার বিষয়টি হল যে খাদ, আবরণ এবং সিলিং ডিজাইন সবই অবদান রাখে, এবং তারা একটি ক্ষেত্রের ব্যর্থতার চেয়ে ডিজাইন পর্যায়ে সারিবদ্ধ করা সস্তা।
সমাপ্তি বিকল্প এবং প্রত্যেকে কি করতে পারে এবং কি করতে পারে না
- শট ব্লাস্টিং এবং ভাইব্রেটরি ফিনিশিং ফ্ল্যাশ এবং বিভাজন লাইনগুলি সরিয়ে দেয় এবং একটি অভিন্ন ম্যাট পৃষ্ঠ দেয়। তারা কোন জারা সুরক্ষা যোগ করুন.
- ক্রোমেট রূপান্তর আবরণ কম খরচে এবং বৈদ্যুতিক পরিবাহিতা সংরক্ষণ করে, যা প্রয়োগ রক্ষার জন্য গুরুত্বপূর্ণ। ট্রাইভ্যালেন্ট ক্রোম নির্দিষ্ট করুন যেখানে হেক্সাভ্যালেন্ট ক্রোম সীমাবদ্ধ।
- 60 থেকে 120 মাইক্রনে পাউডার আবরণ ভাল অতিবেগুনী এবং ঘর্ষণ প্রতিরোধের দেয় এবং ক্ষুদ্র পৃষ্ঠের তারতম্যকে আড়াল করে। এটি শব্দ প্রিট্রিটমেন্ট প্রয়োজন বা এটি ধারালো প্রান্ত বরাবর উত্তোলন করা হবে.
- ডাই কাস্ট অ্যালুমিনিয়ামে অ্যানোডাইজিং আলংকারিক নয় বরং কার্যকরী। উচ্চ সিলিকন এবং কপার অমসৃণ রঙের সাথে কাঠকয়লা ফিনিস থেকে গাঢ় ধূসর তৈরি করে, তাই ডাই কাস্টিংয়ে আলংকারিক রঙের মিল একটি লড়াই যা কেউ জিতবে না।
- জিঙ্ক প্লেটিং, নিকেল এবং ক্রোম জিঙ্ক ডাই কাস্টিংয়ের অন্তর্গত। ZAMAK অংশগুলি পরিষ্কারভাবে প্লেট করুন এবং একটি মিরর ফিনিস ধরে রাখুন যাতে কোনও অ্যানোডাইজড অ্যালুমিনিয়াম মেলে না।
একটি অংশের জন্য যা হালকা এবং আবহাওয়া উভয়ই প্রতিরোধী হতে হবে, যে ক্রমটি কাজ করে তা হল একটি কম-তামার খাদ, একটি সিল করা রূপান্তর কোট এবং একটি পাউডার টপকোট। আলংকারিক, আঁটসাঁট-সহনশীলতা, মোটামুটি 300 গ্রামের নিচে ধাতুপট্টাবৃত অংশগুলির জন্য, উচ্চ ধাতু খরচ গণনা করার পরেও জিঙ্ক ডাই কাস্টিং সাধারণত সস্তা উত্তর।
দেয়ালের বেধ, সহনশীলতা এবং খসড়া: আপনার উদ্ধৃতির পিছনে তিনটি সংখ্যা
বেশিরভাগ কাস্টিং উদ্ধৃতি যা তিনটি অঙ্কন অভ্যাসের একটিতে প্রত্যাশিত ট্রেস থেকে বেশি ফিরে আসে: প্রক্রিয়াটির চেয়ে পাতলা দেয়ালগুলি পূরণ করতে পারে, একটি মেশিনযুক্ত অংশ থেকে অনুলিপি করা সহনশীলতা, বা একটি স্লাইড প্রয়োজন এমন বৈশিষ্ট্যগুলি। ডাই ডিজাইন করার আগে প্রত্যেকটি চেক করার যোগ্য।
প্রাচীর বেধ
- অ্যালুমিনিয়াম উচ্চ চাপ ডাই কাস্টিং: ছোট এলাকায় ন্যূনতম 1.0 থেকে 1.5 মিমি, কাঠামোগত দেয়ালের জন্য 2.0 থেকে 3.5 মিমি। 1.0 মিমি নীচে গহ্বর ভরাট আগে প্রবাহ সামনে দৃঢ় হয়.
- দেয়ালের রূপান্তর: সন্নিহিত দেয়ালের মধ্যে অনুপাতটি মোটামুটি 3 থেকে 1 এর মধ্যে রাখুন। একটি পুরু থেকে পাতলা ধাপ একটি হট স্পট তৈরি করে এবং একটি হট স্পট সঙ্কুচিত পোরোসিটিতে পরিণত হয়।
- পাঁজর এবং বস: পার্শ্ববর্তী প্রাচীরের 60 থেকে 80 শতাংশে পাঁজরের পুরুত্ব। যে দেয়ালে বসে আছে তার চেয়ে মোটা বস বিপরীত মুখে একটি সিঙ্ক চিহ্ন টানবে।
- দস্তা: 0.5 থেকে 0.75 মিমি রুটিন, এই কারণেই দস্তা ছোট কানেক্টর শেল এবং পাতলা আলংকারিক হার্ডওয়্যারে প্রাধান্য পায়।
সহনশীলতা
অ্যালুমিনিয়ামের জন্য স্ট্যান্ডার্ড ডাই কাস্টিং সহনশীলতা যেকোনো মাত্রার প্রথম 25 মিমিতে প্রায় প্লাস বা বিয়োগ 0.10 মিমি, প্রতি আরও 25 মিমি এর জন্য একটি অতিরিক্ত প্লাস বা বিয়োগ 0.02 থেকে 0.03 মিমি। নির্বাচিত মাত্রাগুলিকে প্লাস বা বিয়োগ 0.05 মিমি ধরে রাখা যেতে পারে, তবে প্রতিটি যোগ করলে পরিদর্শনের সময় এবং অংশের খরচ বেড়ে যায়। কাস্টিং সহনশীলতা শুধুমাত্র ঢালাই পৃষ্ঠের জন্য প্রযোজ্য। যেখানে একটি সারফেস মেশিন করা হয়, সেখানে ঢালাই সহনশীলতা এবং মেশিনিং অ্যালাউন্স স্ট্যাক, এবং ভাতা সাধারণত একটি স্থিতিশীল অংশের জন্য 0.3 থেকে 0.5 মিমি এবং বড় পৃষ্ঠগুলিতে 0.8 মিমি পর্যন্ত হয় যা ওয়ারপ হতে পারে।
Datums A, B এবং C এর বিরুদ্ধে রাষ্ট্র সহনশীলতা এবং মাত্রার একটি দীর্ঘ চেইনের পরিবর্তে জ্যামিতিক মাত্রা ব্যবহার করে। একটি 200 মিমি হাউজিং জুড়ে প্লাস বা বিয়োগ 0.1 মিমি মাত্রার একটি চেইন শেষ বৈশিষ্ট্যটিতে 0.4 মিমি ত্রুটির মধ্যে জমা হতে পারে, যা একটি ঢালাই সমস্যার পরিবর্তে একটি স্ট্যাক-আপ সমস্যা।
খসড়া, স্লাইড এবং বিভাজন লাইন অবস্থান
এজ-কাস্ট দেয়ালে এক থেকে দুই ডিগ্রি ড্রাফ্ট, জিঙ্কের জন্য প্রায় ০.৫ ডিগ্রি এবং কাস্ট টেক্সট প্রতি পাশে ০.৫ থেকে ১ ডিগ্রি। প্রতিটি স্লাইড, লিফটার বা আনস্ক্রুইং মেকানিজম টুলিং খরচ যোগ করে, রক্ষণাবেক্ষণ যোগ করে এবং অংশে একটি সাক্ষী লাইন ছেড়ে দেয়। একটি ছোট নকশা পরিবর্তন, যেমন একটি গর্ত সরানো, একটি আন্ডারকাটকে একটি মেশিনযুক্ত বৈশিষ্ট্যে রূপান্তর করা বা একটি সামান্য ভিন্ন মাউন্টিং অভিযোজন গ্রহণ করা, প্রায়শই একটি স্লাইড সরিয়ে দেয় এবং টুকরা মূল্য থেকে অর্থপূর্ণ খরচ নেয়। বিভাজন লাইন এবং ইজেক্টর পিনগুলিকে কোথায় অবতরণ করার অনুমতি দেওয়া হবে তা তাড়াতাড়ি সিদ্ধান্ত নিন।
 জটিল শিল্প সমাবেশের জন্য যথার্থ অ্যালুমিনিয়াম খাদ ঢালাই অংশ কাস্টম নির্ভুল অ্যালুমিনিয়াম কাস্টিংগুলি যান্ত্রিক, ইলেকট্রনিক এবং অটোমেশন সিস্টেমে স্থিতিশীল সমাবেশের জন্য মাউন্টিং পৃষ্ঠ, গর্ত এবং ইন্টারফেসের CNC মেশিনের সাথে ডাই কাস্টিংকে একত্রিত করে। পণ্য দেখুন →
সম্পর্কিত ক্ষমতা: নির্ভুল অ্যালুমিনিয়াম খাদ ঢালাই অংশ
নির্ভুল কাস্ট অংশগুলি মেশিনযুক্ত ইন্টারফেসের সাথে-কাস্ট জ্যামিতিকে একত্রিত করে, তাই সহনশীলতা চেইনটি একটি কাস্টার এবং একটি মেশিনের দোকানের মধ্যে আলোচনার পরিবর্তে একটি একক ডেটাম স্কিম থেকে নিয়ন্ত্রিত হয়। বিয়ারিং বোর, সিলিং ফেস, থ্রেড এবং কানেক্টর ইন্টারফেস হল এমন বৈশিষ্ট্য যা প্রায়শই সিদ্ধান্ত নেয় যে একটি কাস্টিং প্রকল্প প্রথম নমুনায় সফল হবে কিনা।
দস্তা বা অ্যালুমিনিয়াম: ছোট নির্ভুল অংশগুলির জন্য একটি সিদ্ধান্ত টেবিল
পিছনের প্রশ্নটি হল ঢালাই অ্যালুমিনিয়াম যেমন অ্যালুমিনিয়াম খাদ প্রায়শই অ্যালুমিনিয়াম এবং জিঙ্কের মধ্যে উপাদান নির্বাচনের প্রশ্নে পরিণত হয়। উভয়ই ডাই কাস্ট, এবং উভয়ই অ্যালুমিনিয়াম-মুক্ত বা অ্যালুমিনিয়াম-ভিত্তিক বিভিন্ন উপায়ে। যে কারণগুলি তাদের আলাদা করে তা হল ঘনত্ব, ন্যূনতম প্রাচীর, সহনশীলতা এবং সমাপ্তি।
| ফ্যাক্টর | দস্তা, জামাক ৩ | অ্যালুমিনিয়াম, A380 বা ADC12 |
|---|---|---|
| ঘনত্ব | প্রায় 6.6 গ্রাম/সেমি 3 | প্রায় 2.70 গ্রাম/সেমি 3 |
| একই ভলিউমের জন্য ওজন | প্রায় 2.4 গুণ ভারী | ভিত্তিরেখা |
| ন্যূনতম প্রাচীর | 0.5 থেকে 0.75 মিমি | 1.0 থেকে 1.5 মিমি |
| সাধারণ সহনশীলতা | প্রায় /-0.05 মিমি | প্রায় /-0.10 মিমি |
| গলিত তাপমাত্রা | 380 থেকে 430 ডিগ্রি সেলসিয়াস | 580 থেকে 650 ডিগ্রি সেলসিয়াস |
| পরিকল্পিত ডাই লাইফ | 1,000,000 শট বা তার বেশি পর্যন্ত | 100,000 থেকে 150,000 শট |
| জারা আচরণ | প্রলেপ বা আবরণ প্রয়োজন | নিজস্ব প্রতিরক্ষামূলক অক্সাইড গঠন করে |
| কলাই এবং anodizing | চমৎকার ক্রোম, নিকেল এবং পিতলের কলাই | শুধুমাত্র কার্যকরী anodizing, অসম রঙ |
| তাপ পরিবাহিতা | প্রায় 113 W/mK | প্রায় 96 W/mK |
| সেরা ফিট | ছোট, পাতলা, ধাতুপট্টাবৃত, মাত্রিকভাবে টাইট অংশ | লাইটওয়েট হাউজিং, তাপ সিঙ্ক, কাঠামোগত অংশ |
একটি বাস্তব উদাহরণ বাণিজ্য বন্ধ কংক্রিট করে তোলে. 0.6 মিমি প্রাচীর এবং একটি ক্রোম ফিনিশ সহ একটি 40 মিমি সংযোগকারী শেল দস্তার অন্তর্গত, কারণ অ্যালুমিনিয়াম সেই প্রাচীরটিকে নির্ভরযোগ্যভাবে ধরে রাখতে পারে না এবং আলংকারিক প্রলেপ নিতে পারে না। একই গ্রাহকের কুলিং ফিন সহ 200 মিমি মোটর হাউজিং অ্যালুমিনিয়ামের অন্তর্গত, কারণ 2.4 গুণ ওজনের জরিমানা একটি 300 গ্রাম অংশকে 720 গ্রাম অংশে পরিণত করে, যা একটি যানবাহন বা হ্যান্ডহেল্ড যন্ত্রে খুব কমই গ্রহণযোগ্য। বিস্তারিত এবং সমাপ্তির জন্য দস্তা চয়ন করুন, ওজন এবং তাপের জন্য অ্যালুমিনিয়াম।
যেখানে কাস্ট অ্যালুমিনিয়াম যন্ত্রাংশ তাদের জায়গা উপার্জন করে
একটি ডাই কাস্টিং শপ থেকে অর্ডার করা বেশিরভাগ কাস্টম অ্যালুমিনিয়াম কাস্টিংয়ের জন্য ছয়টি অ্যাপ্লিকেশন পরিবার অ্যাকাউন্ট করে। প্রত্যেকে আলাদা আলাদা সম্পত্তির উপর জোর দেয়, এবং কোন সম্পত্তির ব্যাপারটা জেনে রাখা অভ্যাসের পরিবর্তে খাদ এবং ফিনিস পছন্দকে সৎ রাখে।
স্বয়ংচালিত ইলেকট্রনিক্স ঘের
ওয়্যারলেস চার্জিং হাউজিং এবং ইন্টিগ্রেটেড চার্জিং উপাদানগুলির কয়েল সারিবদ্ধকরণের জন্য পাতলা দেয়াল, সঙ্গমের পৃষ্ঠের জন্য আঁটসাঁট সহনশীলতা এবং মডিউল থেকে তাপ বহন করার জন্য যথেষ্ট তাপ ভর প্রয়োজন। আন্ডার-ড্যাশবোর্ড প্লেসমেন্ট একটি উচ্চ-তাপমাত্রার প্রয়োজনীয়তা যোগ করে যে খাদ এবং ফিনিস উভয়ই টিকে থাকতে হবে।
যন্ত্র এবং বহিরঙ্গন ঘের
সিলিং খাঁজ, গ্যাসকেট চ্যানেল, মাউন্টিং বস এবং অপসারণযোগ্য কভার। আউটডোর সংস্করণগুলি একটি জারা প্রয়োজনীয়তা যুক্ত করে, যা খাদকে নীচের তামার দিকে এবং ফিনিসটিকে একটি সিল করা রূপান্তর কোট প্লাস পাউডার টপকোটের দিকে ঠেলে দেয়।
চাপ-হ্রাসকারী ভালভ বডি এবং হাউজিং
চাপ দৃঢ়তা হল গভর্নিং প্রয়োজনীয়তা। এই অংশগুলি মেশিনযুক্ত থ্রেড, সিলিং ফেস এবং অভ্যন্তরীণ প্যাসেজ বহন করে, তাই থ্রু-ওয়াল পোরোসিটি একটি প্রসাধনী না হয়ে একটি কার্যকরী ত্রুটি, এবং বিস্ফোরণ বা ফুটো পরীক্ষা অঙ্কনে নির্দিষ্ট করা হয়েছে।
মোটর হাউজিং
বিয়ারিং বোর সারিবদ্ধতা, দেয়ালের অনমনীয়তা এবং এক অংশে তাপ অপচয়। ওয়াটারপ্রুফ সংস্করণগুলি সিলিং সারফেস এবং ওয়াশডাউন পরিবেশের জন্য ফিনিস প্রয়োজনীয়তা যুক্ত করে এবং বোর সহনশীলতা সাধারণত অঙ্কনের সবচেয়ে টাইট বৈশিষ্ট্য।
সরঞ্জাম অংশ এবং মাউন্ট হার্ডওয়্যার
বন্ধনী, মাউন্টিং কভার, ফিক্সিং প্লেট, সংযোগকারী, ডিস্ক উপাদান এবং অমানক কাঠামোগত সংযোগকারী। এই অংশগুলি খুব কমই বহিরাগত মিশ্রণের প্রয়োজন। তাদের পুনরাবৃত্তিযোগ্য মাত্রা, বুদ্ধিমান প্রাচীর বেধ এবং একজন সরবরাহকারীর প্রয়োজন যিনি কাস্ট করার পরে ইন্টারফেসগুলি মেশিন করতে পারেন।
শিল্প প্রতিরক্ষামূলক এবং পরিধান অংশ
গার্ড, কভার এবং যোগাযোগের পৃষ্ঠগুলি যেখানে কঠোরতা এবং পরিধান প্রতিরোধ ক্ষমতা প্রসার্য শক্তির চেয়ে বেশি গুরুত্বপূর্ণ। উচ্চ-সিলিকন অ্যালয়গুলি প্রায়শই এখানে সাধারণ-উদ্দেশ্যযুক্ত খাদের চেয়ে ভাল পরিবেশন করে এবং পৃষ্ঠের চিকিত্সা জীবনকে আরও প্রসারিত করতে পারে।
ছয়টি জুড়ে সাধারণ থ্রেড হল ঢালাই জ্যামিতি কিনে নেয়। একটি একক ডাই কাস্টিং একটি পাঁজরযুক্ত মাউন্টিং ফেস, একটি বাঁকানো সিলিং ফ্ল্যাঞ্জ, একটি থ্রেডেড সন্নিবেশের জন্য একটি বস এবং একটি সমন্বিত তাপ সিঙ্ককে একত্রিত করতে পারে, যেখানে কোনও সমাবেশ এবং কোনও ঢালাই নেই৷ এটি ডিজাইনের স্বাধীনতা যা একটি মেশিন থেকে বিলেটের অংশ ভলিউমের সাথে মেলে না এবং এটি সাধারণত প্রথম স্থানে কাস্ট করার জন্য সবচেয়ে শক্তিশালী যুক্তি।
কিভাবে একটি RFQ লিখবেন যা আপনাকে প্রথমবার সঠিক অংশ পায়
একটি ভাল ঢালাই উদ্ধৃতি এবং একটি খারাপ একের মধ্যে ব্যবধান সাধারণত মূল্যের পরিবর্তে তথ্য। একজন সরবরাহকারী যাকে অ্যালয়, ফিনিস এবং ক্রিটিকাল ডাইমেনশন অনুমান করতে হবে হয় উদ্ধৃতি প্যাড করবে বা সহজ বৈশিষ্ট্যগুলির মূল্য দেবে এবং কঠিনগুলি মিস করবে এবং উভয় ফলাফলের জন্য সময় ব্যয় হবে।
- STEP বা IGES-এ একটি 3D মডেল প্লাস একটি 2D অঙ্কন৷ মডেলটি জ্যামিতি সংজ্ঞায়িত করে, অঙ্কনটি সহনশীলতা, ফিনিস এবং ডেটামগুলিকে সংজ্ঞায়িত করে।
- পদবী এবং রচনা পরিসীমা দ্বারা খাদ. অ্যালুমিনিয়াম খাদের পরিবর্তে A380.0 থেকে ASTM B85 বা ADC12 থেকে JIS H5302 লিখুন।
- প্রক্রিয়া প্রত্যাশা, যদি আপনি একটি আছে. একটি অভিকর্ষ ঢালাই গ্রহণযোগ্য কিনা বা পাতলা দেয়াল উচ্চ চাপ ডাই ঢালাই প্রয়োজন কিনা তা বলুন।
- প্রাচীর বেধ limits and the smallest feature on the part, including the smallest hole and the minimum cast thread.
- জ্যামিতিক সহনশীলতা এবং ডেটাম সহ সমালোচনামূলক মাত্রা, মডেল থেকে অনুমান করার পরিবর্তে অঙ্কনটিতে চিহ্নিত করা হয়েছে।
- মেশিনযুক্ত বৈশিষ্ট্য, থ্রেড শ্রেণী এবং সন্নিবেশ সহ, সন্নিবেশগুলি ঢালাইকারী দ্বারা ইনস্টল করা হয়েছে বা আলাদাভাবে সরবরাহ করা হয়েছে।
- সারফেস ফিনিস এবং লেপ স্পেসিফিকেশন, একটি রঙের রেফারেন্স এবং একটি লবণ স্প্রে প্রয়োজনীয়তা ঘন্টা এবং মান যেখানে প্রাসঙ্গিক সেখানে বিবৃত।
- পরীক্ষার চাপ, মিডিয়া এবং গ্রহণযোগ্যতার মানদণ্ডের সাথে চাপ বা ফাঁস পরীক্ষার প্রয়োজনীয়তা।
- বার্ষিক আয়তন, প্রত্যাশিত ব্যাচের আকার এবং লঞ্চের পরিমাণ। টুলিং অ্যামোর্টাইজেশন এবং প্রক্রিয়া পছন্দ উভয়ই এই সংখ্যার উপর নির্ভর করে।
- চিহ্নিতকরণ, প্যাকেজিং এবং ডকুমেন্টেশন, ট্রেসেবিলিটি লট নম্বর এবং PPAP লেভেল সহ যদি অংশটি স্বয়ংচালিত হয়।
আরও দুটি আইটেম প্রশ্ন একটি রাউন্ড সংরক্ষণ. একটি হল লক্ষ্য অংশের ওজন, যা সরবরাহকারীকে বলে যে কতটা উপাদান সংরক্ষণ করা মূল্যবান। অন্যটি বিদ্যমান টুলিং সম্পর্কে একটি নোট, কারণ অন্য সরবরাহকারীর কাছ থেকে স্থানান্তর করা একটি অংশ টুলের অবস্থার প্রশ্ন উত্থাপন করে এবং ডাইটি এমনকি হস্তান্তরযোগ্য কিনা তা নিয়ে প্রশ্ন তোলে। উভয় বিবরণই ছাড়ের অনুরোধের চেয়ে খরচের ছবিকে অনেক বেশি পরিবর্তন করে।
মানের ডকুমেন্টেশন এবং সার্টিফিকেশনের জন্য জিজ্ঞাসা করা মূল্য
ঢালাই এবং মেশিনযুক্ত যন্ত্রাংশ সরবরাহকারীর জন্য, আপনি যে কাগজপত্র গ্রহণ করেন তা প্রক্রিয়াটির সাথে মেলে। ISO 9001:2015 এবং IATF 16949:2016 রেজিস্ট্রেশন ধারণ করা একটি প্ল্যান্টে, স্বয়ংচালিত বা যন্ত্র সেক্টরের একজন গ্রাহককে দেয়ালে একটি শংসাপত্রের পরিবর্তে একটি সংজ্ঞায়িত নথি প্যাকেজ আশা করা উচিত।
- স্পেকট্রোমিটার রাসায়নিক সংমিশ্রণ সহ উপাদানের শংসাপত্র এবং যেখানে নির্দিষ্ট করা হয়েছে, একই তাপ থেকে যান্ত্রিক পরীক্ষার ফলাফল।
- একটি বেলুন আঁকা অঙ্কন সহ একটি প্রথম নিবন্ধ পরিদর্শন প্রতিবেদন এবং প্রতিটি বৈশিষ্ট্যের জন্য মেজারিং মেশিন ডেটা সমন্বয় করে।
- প্রসেস কন্ট্রোল প্ল্যান, প্রসেস ফেইলর মোড অ্যানালাইসিস এবং ক্যাপাবিলিটি স্টাডিজ, ক্রিটিক্যাল ডাইমেনশনে 1.33 বা তার বেশি সূচক সহ।
- পোরোসিটি-সংবেদনশীল অংশগুলির জন্য এক্স-রে বা গণনাকৃত টমোগ্রাফির ফলাফল, পাস বা ব্যর্থ বিবৃতির পরিবর্তে একটি সম্মত গ্রেডের বিরুদ্ধে রিপোর্ট করা হয়েছে।
- ব্যবহৃত প্রকৃত পরীক্ষার পরামিতি সহ লিক বা চাপ পরীক্ষার রেকর্ড।
- আবরণ বেধ এবং আনুগত্য পরীক্ষার রিপোর্ট, প্লাস লবণ স্প্রে ফলাফল যেখানে ফিনিস একটি মান নির্দিষ্ট করা হয়.
- আপনার প্রোগ্রামের প্রয়োজন স্তরে উত্পাদন অংশ অনুমোদন ডকুমেন্টেশন.
- RoHS এবং REACH ঘোষণাপত্র যা খাদ এবং ফিনিস উভয়ই কভার করে।
সার্টিফিকেশন একটি মেঝে, একটি সিলিং নয়। দুটি উদ্ভিদ উভয়ই একই স্ট্যান্ডার্ডে নিবন্ধিত হতে পারে এবং 0.05 মিমি বোরের সাথে 1.2 মিমি দেয়ালে খুব ভিন্ন ক্ষমতা ধারণ করতে পারে। তুলনামূলক অংশে শেষ তিন মাসের মাত্রিক ডেটার জন্য জিজ্ঞাসা করুন এবং শংসাপত্রের পরিবর্তে প্রক্রিয়াটি দেখতে বলুন। কার্যত দোকানের মেঝেতে হাঁটা প্রথম অর্ডার দেওয়ার আগে কিছুই খরচ হয় না এবং আপনাকে একটি ব্রোশারের চেয়ে বেশি কিছু বলে: কাস্টিং সেলগুলি কীভাবে বিন্যস্ত করা হয়, মেশিনিং এবং ফিনিশিং ইন-হাউস হয় কি না, এবং কীভাবে সমাপ্ত অংশগুলি প্যাক করা এবং সংরক্ষণ করা হয়।
অ্যালুমিনিয়াম অ্যালয় এবং কাস্ট অ্যালুমিনিয়াম সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
অ্যালুমিনিয়াম খাদ কি কাস্ট অ্যালুমিনিয়ামের মতো?
নং অ্যালুমিনিয়াম খাদ হল রসায়ন দ্বারা সংজ্ঞায়িত একটি উপাদান পরিবার, যখন ঢালাই অ্যালুমিনিয়াম হল একটি অ্যালুমিনিয়াম খাদ যা একটি ছাঁচে গলিত ধাতু ঢেলে বা ইনজেকশনের মাধ্যমে আকার দেওয়া হয়েছে। প্রতিটি ঢালাই অ্যালুমিনিয়াম অংশ একটি অ্যালুমিনিয়াম খাদ, কিন্তু এক্সট্রুড, ঘূর্ণিত এবং নকল অ্যালুমিনিয়াম অংশগুলি এমন ধাতু যা কখনও ঢালাই হয়নি।
ঢালাই অ্যালুমিনিয়াম কি খাঁটি অ্যালুমিনিয়াম?
কার্যত কখনই নয়। কাস্টিং অ্যালয়গুলি 7 থেকে 12 শতাংশ সিলিকন এবং তামা, ম্যাগনেসিয়াম বা জিঙ্কের সংযোজন দিয়ে তৈরি করা হয়, কারণ বিশুদ্ধ অ্যালুমিনিয়াম খুব নরম এবং পাতলা গহ্বরগুলি খারাপভাবে পূরণ করে। এই সব ধাতুর উপাদানগুলিই ঢালাইকে এর শক্তি, তরলতা এবং যন্ত্রযোগ্যতা দেয়।
কাস্ট অ্যালুমিনিয়াম কি পেটা অ্যালুমিনিয়ামের চেয়ে শক্তিশালী?
প্রসার্য শক্তিতে দুজন কাছাকাছি। একটি ডাই কাস্ট A380 টেস্ট বার প্রায় 324 MPa এবং 6061-T6 প্রায় 310 MPa এ পৌঁছায়। আসল পার্থক্য হল নমনীয়তা। A356-T6 6 শতাংশ লম্বা করে এবং 6061-T6 12 শতাংশ পর্যন্ত লম্বা করে, যখন প্রচলিত ডাই কাস্টিংগুলি 3 থেকে 4 শতাংশ পর্যন্ত লম্বা করে। প্রভাব বা ক্লান্তি লোডের জন্য, নমনীয়তা সিদ্ধান্ত নেয়।
ঢালাই অ্যালুমিনিয়াম মেশিন এবং ট্যাপ করা যাবে?
হ্যাঁ, এবং বেশিরভাগ ঢালাই ঢালাই পরে মেশিন করা হয়. A380 এবং ADC12 মেশিন অবাধে এবং ছোট চিপ উত্পাদন. প্রতি পৃষ্ঠে 0.3 থেকে 0.5 মিমি একটি মেশিনিং ভাতা সাধারণ। প্রায় 3 মিমি ব্যাসের নীচের গর্ত এবং M3-এর চেয়ে ছোট থ্রেডগুলি সাধারণত সরাসরি কাস্ট করার চেয়ে মেশিনিং দ্বারা ভাল উৎপন্ন হয়।
ঢালাই অ্যালুমিনিয়াম মরিচা বা ক্ষয় হয়?
এটি মরিচা হতে পারে না, কারণ মরিচা আয়রন অক্সাইড এবং সংকর ধাতুতে কোন অর্থপূর্ণ লোহা নেই। এটি একটি পৃষ্ঠের অক্সাইড গঠন করে এবং ক্লোরাইড পরিবেশে পিটিং ঘটতে পারে। নিম্ন-তামার সংকর ধাতু যেমন A360 বহিরঙ্গন এবং সামুদ্রিক-সংলগ্ন শুল্ক A380 এর চেয়ে ভাল পরিচালনা করে এবং একটি রূপান্তর কোট বা পাউডার কোট পরিষেবা জীবন আরও প্রসারিত করে।
ডাই কাস্ট অ্যালুমিনিয়াম তাপ চিকিত্সা বা ঢালাই করা যেতে পারে?
প্রচলিত উচ্চ চাপ ডাই কাস্টিংগুলিকে T6 তাপ চিকিত্সা করা যায় না, কারণ আবদ্ধ গ্যাস 540 ডিগ্রি সেলসিয়াসের কাছাকাছি দ্রবণ চিকিত্সা তাপমাত্রায় পৃষ্ঠে ফোস্কা ফেলে এবং একই কারণে সেগুলিকে ঝালাই করা কঠিন। ভ্যাকুয়াম-সহায়তা ডাই ঢালাই কম লোহার সংকর ধাতু পরিবর্তন করে, এবং A356 মাধ্যাকর্ষণ বা নিম্ন চাপ দ্বারা ঢালাই নিয়মিতভাবে T6 চিকিত্সা এবং ঢালাই করা হয়।
কোনটি সস্তা, কঠিন অ্যালুমিনিয়াম থেকে ঢালাই বা মেশিনিং?
এটি ভলিউম এবং জ্যামিতির উপর নির্ভর করে। বছরে মোটামুটি 500 থেকে 1,000 পিস, প্লেট বা এক্সট্রুশন থেকে মেশিনিং সাধারণত জয়ী হয় কারণ অ্যামর্টাইজ করার জন্য কোনও টুলিং নেই। এর উপরে, ডাই কাস্টিং জয়ের জন্য পর্যাপ্ত অংশ জুড়ে টুলিং ছড়িয়ে দেয় এবং পাঁজর, বস এবং পাতলা দেয়াল সহ জটিল জ্যামিতির জন্য ব্যবধান দ্রুত প্রশস্ত হয়। একটি জটিল আকার 300 থেকে 500 টুকরা অতিক্রম করতে পারে।
প্রথম কাস্টিং অর্ডার কতক্ষণ লাগে?
নতুন টুলিং সহ একটি ডাই কাস্ট অংশের জন্য, একটি বাস্তবসম্মত সময়সূচী হল টুল ডিজাইন, উত্পাদন এবং নমুনা নেওয়ার জন্য চার থেকে আট সপ্তাহ, এছাড়াও উত্পাদন শুরু হওয়ার আগে প্রথম নিবন্ধ অনুমোদনের জন্য এক থেকে তিন সপ্তাহ। সাধারণ নিদর্শন সহ বালি এবং মাধ্যাকর্ষণ ঢালাই দুই থেকে তিন সপ্তাহের মধ্যে নমুনা করতে পারে। মেশিনিং, আবরণ এবং পরিদর্শন ঢালাই চক্রের উপরে সময় যোগ করে।
খাদ পছন্দ টুলিং খরচ প্রভাবিত করে?
এটি করে, যদিও বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে কম। বড় টুলিং ড্রাইভার হল পার্ট সাইজ, স্লাইডের সংখ্যা এবং প্রয়োজনীয় সারফেস ফিনিস। মিশ্র ধাতুর পছন্দটি যা সবচেয়ে বেশি পরিবর্তন করে তা হল হাতিয়ার জীবন এবং চক্রের সময়: দস্তা অনেক কম গলিত তাপমাত্রায় চলে এবং একটি অ্যালুমিনিয়াম ডাইয়ের শটের সংখ্যার কয়েকগুণ টিকে থাকতে পারে, যখন অ্যালুমিনিয়ামের জন্য উচ্চতর ইনজেকশন চাপ এবং ডাইতে আরও ভাল তাপ ব্যবস্থাপনা প্রয়োজন৷


