


সংক্ষিপ্ত উত্তর: লোড, ওয়াল, এবং ভলিউমের সাথে খাদ মিলান
একটি অংশ যা ছোট, জ্যামিতিকভাবে জটিল, মাত্রাগতভাবে আঁটসাঁট এবং উচ্চ আয়তনে উত্পাদিত হয়, জিঙ্ক ডাই কাস্টিং সাধারণত সর্বনিম্ন মোট খরচ এবং সবচেয়ে ক্ষমাশীল প্রক্রিয়া উইন্ডো দেয়। একটি অংশ যা বড়, ওজন-সংবেদনশীল, কাঠামোগত, বা উচ্চ তাপমাত্রার সংস্পর্শে আসে, অ্যালুমিনিয়াম ডাই কাস্টিং সাধারণত নিরাপদ সূচনা পয়েন্ট। যে কোনো খাদ ডেটা শীট খোলার আগে এটি ব্যবহারিক উত্তর।
কারণটি এই নয় যে একটি ধাতু সর্বজনীনভাবে ভাল। দস্তা এবং অ্যালুমিনিয়াম একই উৎপাদন বাণিজ্য বন্ধের বিভিন্ন দিকে বসে: দস্তা ঘন, তরল এবং মাঝারি তাপমাত্রায় মাত্রাগতভাবে স্থিতিশীল; অ্যালুমিনিয়াম হালকা, প্রতি ইউনিট ভরে শক্তিশালী এবং বড় খাম এবং উচ্চতর পরিষেবা তাপমাত্রার জন্য আরও উপযুক্ত। সঠিক পছন্দ নির্ভর করে এই পার্থক্যগুলির মধ্যে কোনটি আসলে আপনার অংশের ফাংশন, চেহারা এবং খরচ নিয়ন্ত্রণ করে।
- প্রথমে দস্তা চয়ন করুন যখন: অংশটি মোটামুটি 1 কেজির নিচে, পাতলা দেয়াল রয়েছে, সূক্ষ্ম বিশদ প্রয়োজন, আঁটসাঁট হিসাবে-কাস্ট সহনশীলতা প্রয়োজন, ধাতুপট্টাবৃত বা পেইন্ট করা হবে এবং উচ্চ ভলিউমে চলে।
- প্রথমে অ্যালুমিনিয়াম চয়ন করুন যখন: অংশটি বড়, ওজন হ্রাস করা গুরুত্বপূর্ণ, পরিষেবার তাপমাত্রা প্রায় 100°C থেকে 120°C এর উপরে, অংশটি কাঠামোগত লোড বহন করে, অথবা উৎপাদনের পরিমাণ মাঝারি থেকে কম।
- কমিট করার আগে একটি খরচ মডেল চালান: জিঙ্ক উপাদানের দাম প্রতি কিলোগ্রামে বেশি, কিন্তু কম গলানোর তাপমাত্রা, দ্রুত চক্র, দীর্ঘ টুল লাইফ এবং কম মেশিনিং সমাপ্ত জিঙ্ক অংশটিকে সস্তা করে তুলতে পারে।
- একা প্রসার্য শক্তি দ্বারা নির্বাচন করবেন না: বিভাগের বেধ, খসড়া, কোরেড হোল, সমতলতা, জারা এক্সপোজার এবং ফিনিশিং পদ্ধতি প্রায়শই ন্যূনতম চূড়ান্ত শক্তির চেয়ে বেশি খাদ নির্ধারণ করে।
এই নিবন্ধটি পড়ার একটি দরকারী উপায় হল এটিকে একটি নির্বাচন রুট হিসাবে বিবেচনা করা, ধাতু-বনাম-ধাতু প্রতিযোগিতা নয়। ব্যর্থতা মোড এবং অঙ্কন সহনশীলতা দিয়ে শুরু করুন। তারপর ওজন, প্রাচীর বেধ, তাপমাত্রা, জারা, এবং বার্ষিক ভলিউম পরীক্ষা করুন। সেই পাঁচটি ইনপুট ঠিক হয়ে গেলে খাদ পছন্দ সাধারণত স্পষ্ট হয়ে যায়।
জিঙ্ক এবং অ্যালুমিনিয়াম ডাই কাস্টিং অ্যালয়েস আসলে কী
দস্তা ডাই ঢালাই খাদ
বেশিরভাগ বাণিজ্যিক জিঙ্ক ডাই ঢালাই Zamak 3, Zamak 5, বা ZA-সিরিজের অ্যালয় যেমন ZA-8 এবং ZA-12 ব্যবহার করে। Zamak 3 হল সাধারণ সাধারণ-উদ্দেশ্য গ্রেড কারণ এটি সহজেই কাস্ট করে, মাত্রা ভালভাবে ধরে রাখে এবং পরিষ্কারভাবে প্লেটিং এবং পেইন্টিং নেয়। Zamak 5 উচ্চতর শক্তি এবং কঠোরতার জন্য তামা যোগ করে, মাত্রিক স্থিতিশীলতা এবং ক্ষয় আচরণে একটি পরিমিত ট্রেড-অফ সহ। ZA-8 এবং ZA-12 উচ্চ শক্তি এবং ভাল ভারবহন এবং পরিধান কর্মক্ষমতার দিকে এগিয়ে যায়, কিন্তু তারা কঠোর প্রক্রিয়া নিয়ন্ত্রণের দাবি করে এবং পাতলা-প্রাচীরের আলংকারিক কাজে কম সাধারণ।
দস্তা খাদ গ্রেডের উপর নির্ভর করে প্রায় 380°C থেকে 420°C এ গলে যায়। এই নিম্ন গলনাঙ্কটি হট-চেম্বার ডাই ঢালাইয়ের অনুমতি দেয়, যেখানে ইনজেকশন সিস্টেমটি গলতে নিমজ্জিত হয়। হট-চেম্বার প্রক্রিয়াকরণ দ্রুত চক্র, টুলে কম তাপীয় শক, এবং সূক্ষ্ম বৈশিষ্ট্যগুলির চমৎকার প্রজনন দেয়। একই বৈশিষ্ট্য যা দস্তাকে সহজে ঢালাই করে তাও এটিকে ভারী করে তোলে: দস্তা খাদ ঘনত্ব প্রায় 6.6 g/cm³, অ্যালুমিনিয়ামের জন্য প্রায় 2.7 g/cm³ তুলনায়।
অ্যালুমিনিয়াম ডাই ঢালাই খাদ
অ্যালুমিনিয়াম ডাই ঢালাই উত্তর আমেরিকায় A380 এবং A383, এশিয়ায় ADC12 এবং 413 এবং 518-এর মতো গ্রেডগুলি যখন উচ্চতর নমনীয়তা, চাপের নিবিড়তা, বা ক্ষয় প্রতিরোধের প্রয়োজন হয় তখন এর প্রাধান্য রয়েছে। A380 হল ওয়ার্কহরস: ভাল castability, মাঝারি শক্তি, দরকারী তাপ পরিবাহিতা, এবং বিস্তৃত প্রাপ্যতা। A383 পাতলা দেয়াল এবং জটিল জ্যামিতির জন্য তরলতা উন্নত করে। ADC12 A383 এর নিকটাত্মীয় এবং রপ্তানি প্রোগ্রামে ব্যাপকভাবে ব্যবহৃত হয়। উচ্চ-ম্যাগনেসিয়াম বা নিম্ন-আয়রন গ্রেড নমনীয়তা এবং ফিনিস উন্নত করতে পারে, তবে তারা ডাই লাইফ কমাতে পারে বা শক্ত গলানো নিয়ন্ত্রণের প্রয়োজন হতে পারে।
অ্যালুমিনিয়াম 660 ডিগ্রি সেলসিয়াসের কাছাকাছি গলে যায়, তাই এটি সাধারণত একটি কোল্ড-চেম্বার মেশিনে নিক্ষেপ করা হয়। ধাতু ladled বা শট হাতা মধ্যে বিতরণ করা হয়, তারপর ডাই মধ্যে ইনজেকশনের. কোল্ড-চেম্বার প্রক্রিয়াকরণ বৃহত্তর অংশ এবং উচ্চ শট ওজনের জন্য উপযুক্ত, তবে চক্রের সময় দীর্ঘ হয় এবং ডাই জিঙ্ক হট-চেম্বারের কাজের তুলনায় বেশি তাপীয় ক্লান্তি দেখতে পায়। একটি গভীর গ্রেড-বাই-গ্রেড পর্যালোচনার জন্য, এই নির্দেশিকা ডাই ঢালাই জন্য সেরা অ্যালুমিনিয়াম খাদ নীচের নির্বাচনের ধাপগুলির একটি দরকারী সহচর৷
পাশাপাশি তুলনা: জিঙ্ক বনাম অ্যালুমিনিয়াম ডাই কাস্টিং
| নির্বাচন ফ্যাক্টর | দস্তা ডাই ঢালাই | অ্যালুমিনিয়াম ডাই ঢালাই |
|---|---|---|
| ঘনত্ব | প্রায় 6.6 গ্রাম/সেমি³; একই ভলিউমের জন্য অ্যালুমিনিয়ামের চেয়ে মোটামুটি 2.4 গুণ বেশি ভারী | প্রায় 2.7 গ্রাম/সেমি³; যখন ভর হ্রাস নকশা ড্রাইভ পছন্দ |
| সাধারণ প্রক্রিয়া | বেশিরভাগ জামাক গ্রেডের জন্য হট-চেম্বার ডাই কাস্টিং | কোল্ড-চেম্বার ডাই ঢালাই |
| প্রাচীর বেধ | প্রায়শই 0.5 মিমি থেকে 1.0 মিমি, পাতলা স্থানীয় বৈশিষ্ট্যগুলির জন্য যত্নশীল টুল ডিজাইনের সাথে | প্রায়শই 1.0 মিমি থেকে 1.5 মিমি, মোটা অংশগুলির সাথে যেখানে প্রবাহের দৈর্ঘ্য দীর্ঘ |
| যেমন-কাস্ট সহনশীলতা | ছোট, বিস্তারিত অংশের জন্য চমৎকার; কম সংকোচন এবং স্থিতিশীল মাত্রা | ভাল, কিন্তু বড় অংশ এবং দীর্ঘ প্রবাহ পাথ আরো সহনশীলতা পর্যালোচনা প্রয়োজন |
| শক্তি এবং দৃঢ়তা | উচ্চ কম্প্রেসিভ শক্তি এবং ভাল পরিধান প্রতিরোধের; এর শক্তির জন্য ভারী | ভাল শক্তি থেকে ওজন অনুপাত; কাঠামোগত এবং বড় অংশের জন্য উপযুক্ত |
| উচ্চ-তাপমাত্রা পরিষেবা | সাধারণত সীমিত; মোটামুটি 100°C থেকে 120°C এর উপরে হামাগুড়ি এবং শক্তি হ্রাস গুরুত্বপূর্ণ হয়ে ওঠে | উন্নত তাপমাত্রায় ভাল ধরে রাখা; খাদ এবং শুল্ক চক্র এখনও গুরুত্বপূর্ণ |
| জারা এবং সমাপ্তি | অনেক পরিবেশে কলাই, পেইন্টিং বা রূপান্তর আবরণ প্রয়োজন; প্রলেপ খুব ভাল লাগে | একটি প্রাকৃতিক অক্সাইড স্তর গঠন করে; anodizing, পেইন্টিং, এবং রূপান্তর আবরণ সাধারণ |
| টুল জীবন এবং চক্র | নিম্ন গলিত তাপমাত্রা, দ্রুত চক্র, সাধারণত দীর্ঘ মরন জীবন | উচ্চ থার্মাল লোড, ধীর চক্র, ডাই রক্ষণাবেক্ষণ আরও বেশি চাহিদা |
| সেরা ফিট | ছোট, জটিল, উচ্চ-আয়তনের, মাত্রাগতভাবে টাইট, আলংকারিক বা ধাতুপট্টাবৃত অংশ | বড়, হালকা, কাঠামোগত, তাপমাত্রা-উন্মুক্ত, বা মাঝারি-আয়তনের অংশ |
ওজন এবং শক্তি: যেখানে সংখ্যা ডিজাইন পরিবর্তন করে
ওজন সবচেয়ে দৃশ্যমান পার্থক্য, কিন্তু এটি শুধুমাত্র এক নয়। একটি দস্তা অংশ এবং একটি অ্যালুমিনিয়াম অংশ একই খাম ভাগ করতে পারে এবং এখনও ভিন্নভাবে আচরণ করতে পারে কারণ দস্তা অনেক ঘন। অঙ্কন ভলিউম-চালিত হলে, দস্তা ভারী হবে। যদি অঙ্কনটি ভর-চালিত হয়, তবে শক্তির গণনা সম্পূর্ণ হওয়ার আগে অ্যালুমিনিয়াম সাধারণত জয়ী হয়।
একই অংশের আয়তনের জন্য আপেক্ষিক ভর, 100 এ দস্তায় সূচীকৃত। প্রকৃত ভর নির্ভর করে খাদ এবং দেয়ালের নকশার উপর।
শক্তি তুলনা আরো যত্ন প্রয়োজন. Zamak 5 এবং ZA-8-এর মতো দস্তা সংকর ধাতুগুলি উচ্চ কম্প্রেসিভ শক্তি, ভাল পরিধান প্রতিরোধের, এবং দরকারী ভারবহন বৈশিষ্ট্য প্রদান করে। এগুলি প্রায়শই গিয়ার, হাউজিং, বন্ধনী এবং ছোট স্ট্রাকচারাল অংশগুলির জন্য নির্বাচন করা হয় যা যোগাযোগের পরিধান দেখতে পায় বা একটি থ্রেড ধরে রাখতে হয়। A380 এবং ADC12 এর মতো অ্যালুমিনিয়াম অ্যালয়গুলি একটি ভাল শক্তি-থেকে-ওজন অনুপাত অফার করে, যা স্বয়ংচালিত বন্ধনী, মোটর হাউজিং, যন্ত্রের ঘের এবং সরঞ্জামের ফ্রেমের ক্ষেত্রে গুরুত্বপূর্ণ যেখানে ভর হ্রাস একটি নকশা লক্ষ্য।
ব্যবহারিক প্রশ্ন "কোন ধাতু শক্তিশালী?" এটি "কোন ধাতু অনুমোদিত ভর এবং প্রাচীরের বেধে প্রয়োজনীয় দৃঢ়তা এবং সুরক্ষা ফ্যাক্টর দেয়?" একটি পাতলা দস্তা প্রাচীর খুব শক্ত হতে পারে কারণ দস্তার একটি উচ্চ মডুলাস রয়েছে, তবে একই প্রাচীরটি হ্যান্ডহেল্ড বা গাড়িতে লাগানো অংশের জন্য খুব ভারী হতে পারে। একটি পাতলা অ্যালুমিনিয়াম প্রাচীর হালকা হতে পারে, তবে এটি আরও বেশি বিচ্যুত হতে পারে বা পাঁজরের প্রয়োজন হতে পারে যা সরঞ্জামটিকে জটিল করে তোলে। সেজন্য খাদ নির্বাচন কাঠামোগত হিসাবের পাশে বসতে হবে, এর পরে নয়।
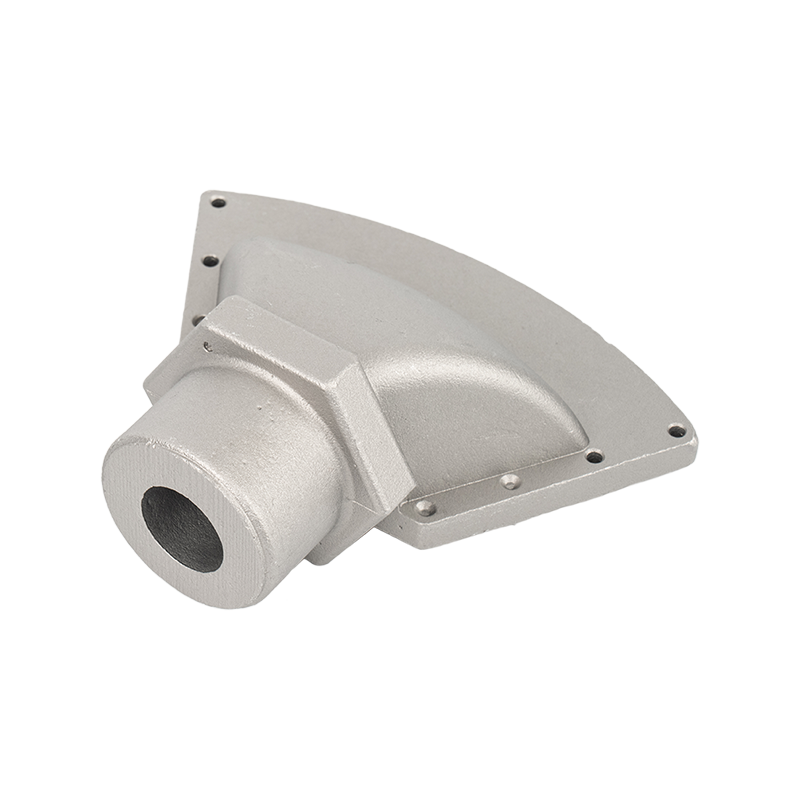 উচ্চ-শক্তি অ্যালুমিনিয়াম খাদ ডাই-কাস্ট শিল্প উপাদান লোড-ভারবহন কাঠামোর জন্য কাস্টম ডাই-কাস্ট এবং সিএনসি-মেশিনযুক্ত অ্যালুমিনিয়াম উপাদান, টেকসই শিল্প ব্যবহারের জন্য শক্তি-থেকে-ওজন ভারসাম্য এবং ঐচ্ছিক পৃষ্ঠ চিকিত্সা প্রদান করে। পণ্য দেখুন →
প্রাচীর বেধ, প্রবাহ, এবং কাস্টবিলিটি
দস্তা পাতলা দেয়াল এবং সূক্ষ্ম বিবরণ জন্য আরো ক্ষমাশীল ধাতু. এর কম গলনাঙ্ক এবং উচ্চতর তরলতা ধাতুকে হিমায়িত হওয়ার আগে দীর্ঘ, সরু অংশগুলি পূরণ করতে দেয়। উত্পাদনে, দস্তার অংশগুলি প্রায়শই 0.5 মিমি থেকে 1.0 মিমি পর্যন্ত দেয়ালের সাথে সঞ্চালিত হয় এবং স্থানীয় বৈশিষ্ট্যগুলি একটি সু-নির্মিত সরঞ্জাম এবং একটি স্থিতিশীল প্রক্রিয়ার সাথে পাতলা হতে পারে। এই কারণেই দস্তা ছোট সূক্ষ্ম উপাদান, আলংকারিক হার্ডওয়্যার, বৈদ্যুতিক হাউজিং এবং সূক্ষ্ম অক্ষর বা আঁটসাঁট প্রসাধনী প্রয়োজনীয় অংশগুলিতে সাধারণ।
অ্যালুমিনিয়াম ঢালাই করা কঠিন নয়, তবে এটি সরঞ্জাম এবং প্রক্রিয়া থেকে আরও কিছু জিজ্ঞাসা করে। একটি ব্যবহারিক প্রারম্ভিক পরিসর হল সাধারণ দেয়ালের জন্য 1.0 মিমি থেকে 1.5 মিমি, গেটে মোটা অংশ এবং দীর্ঘ প্রবাহ দৈর্ঘ্যের উপর। পাতলা অ্যালুমিনিয়াম দেয়াল তৈরি করা যেতে পারে, কিন্তু জানালা সরু হয়ে যায়: ধাতব তাপমাত্রা, ডাই টেম্পারেচার, ইনজেকশন স্পিড এবং ভেন্টিং সবই নিয়ন্ত্রণ করা দরকার। যদি অংশে গভীর পাঁজর, বিচ্ছিন্ন বস, বা দীর্ঘ প্রবাহের পথ থাকে, তাহলে টুল ডিজাইনারকে ওভারফ্লো, রানার্স বা স্থানীয় ঘনত্ব যোগ করতে হতে পারে।
এই পার্থক্য অঙ্কন পর্যালোচনা প্রভাবিত করে। একটি দস্তা অংশ প্রায়ই ন্যূনতম যন্ত্রের সাথে একটি কম্প্যাক্ট, সমন্বিত আকার রাখতে পারে। একটি অ্যালুমিনিয়াম অংশের জন্য একটি সামান্য মোটা প্রাচীর, আরও উদার ফিললেট, বা ঠান্ডা বন্ধ এবং ছিদ্র এড়াতে গেটের অবস্থান পরিবর্তনের প্রয়োজন হতে পারে। উভয় ফলাফল খাদ একটি ত্রুটি; এটা প্রক্রিয়া পদার্থবিদ্যা একটি পার্থক্য. যত আগে খাদ স্থির করা হবে, সঠিক প্রবাহের আচরণের চারপাশে টুলটি ডিজাইন করা তত সহজ।
সহনশীলতা, সমতলতা এবং মেশিনিং
দস্তা ডাই ঢালাই প্রায়শই বেছে নেওয়া হয় যখন-কাস্টের অংশটি ব্যাপক যন্ত্র ছাড়াই শক্ত মাত্রা ধরে রাখতে হবে। নিম্ন ঢালাই তাপমাত্রা তাপীয় সংকোচন হ্রাস করে এবং হট-চেম্বার প্রক্রিয়াটি শট থেকে শট পর্যন্ত ভালভাবে পুনরাবৃত্তি করে। কোরেড গর্ত, সূক্ষ্ম পিচ এবং প্রসাধনী পৃষ্ঠের ছোট অংশগুলির জন্য, দস্তা সেকেন্ডারি অপারেশন এবং পরিদর্শন সময় কমাতে পারে। এর মানে এই নয় যে দস্তা স্বয়ংক্রিয়ভাবে আরও সঠিক; এর অর্থ হল প্রক্রিয়াটি একটি শক্ত ব্যান্ডের মধ্যে রাখা সহজ যখন অংশ জ্যামিতি ছোট এবং বিস্তারিত হয়।
অ্যালুমিনিয়াম ডাই কাস্টিংও শক্ত সহনশীলতা ধরে রাখতে পারে, তবে অংশের আকার এবং প্রাচীরের বেধ বেশি প্রভাব ফেলে। বড় অ্যালুমিনিয়াম ঢালাই একটি সোজা অপারেশন প্রয়োজন হতে পারে, একটি জটিল মুখের উপর একটি মেশিনিং ভাতা, বা একটি ফিক্সচার-ভিত্তিক পরিদর্শন পরিকল্পনা. সমতলতা একটি সাধারণ উদাহরণ। একটি পাতলা অ্যালুমিনিয়াম কভার ইজেকশনের পরে বা ছাঁটাই করার সময় বিকৃত হতে পারে, যখন একই আকৃতির একটি জিঙ্ক কভার চ্যাপ্টা থাকতে পারে কারণ উপাদানটি শক্ত এবং প্রক্রিয়াটি ঠান্ডা হয়।
মাত্রিক স্থিতিশীলতা
দস্তা সাধারণত ছোট, জটিল অংশগুলির জন্য প্রান্ত থাকে যাতে ঢালাই সহনশীলতা শক্ত থাকে। অংশের আকার এবং দেয়ালের দৈর্ঘ্য বৃদ্ধির কারণে অ্যালুমিনিয়ামের আরও পর্যালোচনার প্রয়োজন।
মেশিনিং ভাতা
জিঙ্ক প্রায়শই মেশিনে পরিষ্কার করে এবং থ্রেডগুলিকে ভালভাবে ধরে রাখতে পারে। অ্যালুমিনিয়ামও মেশিনযোগ্য, তবে ফিড এবং গতি নিয়ন্ত্রণ না করা হলে আঠালো অ্যালয়গুলি সরঞ্জামগুলিতে তৈরি হতে পারে।
সমতলতার ঝুঁকি
পাতলা অ্যালুমিনিয়াম কভার এবং দীর্ঘ বন্ধনী ফিক্সচার পরিকল্পনা প্রয়োজন। দস্তার অংশগুলি তাপীয় বিকৃতির জন্য কম প্রবণ, তবে তারা এখনও নির্গমন এবং ছাঁটাই করার জন্য সংবেদনশীল।
পরিদর্শন খরচ
একটি স্থিতিশীল প্রক্রিয়া নমুনা এবং পুনরায় কাজ কমাতে পারে। খাদ পছন্দ শুধুমাত্র 3D মডেলের সাথে নয়, নিয়ন্ত্রণ পরিকল্পনার সাথে পর্যালোচনা করা উচিত।
সংগ্রহের জন্য, মূল হল "সমাপ্ত" থেকে "কাস্ট হিসাবে" আলাদা করা। যদি অঙ্কনটি এমন একটি পৃষ্ঠের উপর একটি শক্ত সহনশীলতা দেখায় যা যাইহোক মেশিন করা হবে, তবে খাদ সিদ্ধান্তটি সেই সহনশীলতার দ্বারা চালিত হওয়া উচিত নয়। যদি সহনশীলতা এমন-কাস্ট পৃষ্ঠে থাকে যা কখনই কাটা হবে না, দস্তা একটি অপারেশন বাঁচাতে পারে। এই একক পার্থক্য দুটি সংকর ধাতুর খরচ র্যাঙ্কিং পরিবর্তন করতে পারে।
জারা, কলাই, এবং সারফেস ফিনিশ
জিঙ্ক প্রাকৃতিকভাবে অ্যালুমিনিয়ামের মতো জারা-প্রতিরোধী নয়। বেশিরভাগ বহিরঙ্গন বা আর্দ্র পরিবেশে এটির একটি প্রতিরক্ষামূলক ফিনিস প্রয়োজন: ইলেক্ট্রোপ্লেটিং, পাউডার আবরণ, পেইন্টিং বা একটি রূপান্তর আবরণ। ভাল খবর হল জিঙ্ক ডাই কাস্টিংগুলি প্লেটিংকে খুব ভালভাবে নেয়। পৃষ্ঠ একটি উচ্চ প্রসাধনী মান প্রস্তুত করা যেতে পারে, এবং প্রলেপ স্নান দস্তা স্তর সঙ্গে সামঞ্জস্যপূর্ণ যখন প্রক্রিয়া নিয়ন্ত্রণ করা হয়. এই কারণেই আলংকারিক হার্ডওয়্যার, স্বয়ংচালিত অভ্যন্তরীণ ট্রিম এবং ছোট হাউজিংগুলিতে দস্তা সাধারণ হয় যেগুলির জন্য একটি উজ্জ্বল বা আঁকা ফিনিস প্রয়োজন।
অ্যালুমিনিয়াম একটি পাতলা প্রাকৃতিক অক্সাইড স্তর গঠন করে যা বায়ুমণ্ডলীয় জারা প্রতিরোধের উন্নতি করে। কঠোর পরিবেশের জন্য, অ্যানোডাইজিং, রূপান্তর আবরণ, বা একটি উপযুক্ত পেইন্ট সিস্টেম এখনও প্রয়োজন। অ্যালুমিনিয়াম ঢালাই পৃষ্ঠে ছিদ্র দেখাতে পারে যদি টুল এবং প্রক্রিয়া নিয়ন্ত্রিত না হয়, এবং সেই পোরোসিটি একটি প্রসাধনী ফিনিশের মাধ্যমে টেলিগ্রাফ করতে পারে। খাদ, গেটের অবস্থান এবং ডাই তাপমাত্রা সবই চূড়ান্ত চেহারাকে প্রভাবিত করে।
যদি অংশটি লবণের স্প্রে, রাসায়নিক পরিষ্কারের, বা বারবার ঘনীভবনের সংস্পর্শে আসে, তবে খাদ হিমায়িত হওয়ার আগে ফিনিস স্পেসিফিকেশন লিখতে হবে। একটি দুর্বল কলাই প্রক্রিয়া সহ একটি দস্তা অংশ সঠিকভাবে সমাপ্ত অ্যালুমিনিয়াম অংশের চেয়ে দ্রুত ব্যর্থ হতে পারে। একটি খোলা পৃষ্ঠের ছিদ্র সহ একটি অ্যালুমিনিয়াম অংশ একটি প্রসাধনী পরিদর্শন ব্যর্থ করতে পারে। খাদ নির্বাচন এবং ফিনিস নির্বাচন লিঙ্ক করা হয়; তাদের পৃথক সিদ্ধান্ত হিসাবে বিবেচনা করা প্রায়শই পুনরায় কাজ তৈরি করে।
শিল্প উপাদানগুলির জন্য যা জারা প্রতিরোধের এবং castability ভারসাম্য প্রয়োজন, অ্যালুমিনিয়াম-দস্তা খাদ জারা-প্রতিরোধী ঢালাই একটি দরকারী রেফারেন্স পয়েন্ট। তারা দেখায় কিভাবে খাদ পরিবারকে ডাই ঢালাইয়ের অর্থনৈতিক সুবিধা পরিত্যাগ না করে কঠোর পরিষেবার জন্য সুর করা যেতে পারে। এই ওভারভিউ শিল্প উপাদানের জন্য দস্তা ডাই ঢালাই সুবিধা প্রলেপ এবং পরিধান প্রতিরোধ ব্যবসা ক্ষেত্রে অংশ যখন সহায়ক.
 অ্যালুমিনিয়াম-দস্তা খাদ জারা-প্রতিরোধী কাস্টম কাস্টিং কাস্টম ডাই-কাস্ট অ্যালুমিনিয়াম-সিএনসি-মেশিন ইন্টারফেসের সাথে দস্তা উপাদান, আর্দ্র বা হালকা ক্ষয়কারী পরিষেবাতে শিল্প সরঞ্জামগুলির জন্য জারা প্রতিরোধের সাথে হালকা গঠনের সমন্বয়। পণ্য দেখুন →
তাপ কর্মক্ষমতা এবং উচ্চ-তাপমাত্রা পরিষেবা
দস্তা থেকে অ্যালুমিনিয়ামে যাওয়ার জন্য তাপমাত্রা একটি সাধারণ কারণ। পরিষেবার তাপমাত্রা বৃদ্ধির সাথে সাথে দস্তা সংকর ধাতু শক্তি এবং হামাগুড়ি প্রতিরোধ ক্ষমতা হারায়। ক্রমাগত ডিউটিতে, অনেক দস্তার অংশ ঘরের তাপমাত্রা এবং হালকা গরম অবস্থায় আরামদায়ক, কিন্তু মোটামুটি 100°C থেকে 120°C এর উপরে নকশাটি সাবধানে পর্যালোচনা করা উচিত। একটি দস্তা বন্ধনী যা 20 ডিগ্রি সেলসিয়াসে লোড ধরে রাখে সময়ের সাথে সাথে 120 ডিগ্রি সেলসিয়াসে শিথিল হতে পারে বা বিচ্যুত হতে পারে। এটি একটি প্রসাধনী সমস্যা নয়; এটি প্রিলোড, সিলিং বল বা প্রান্তিককরণ পরিবর্তন করতে পারে।
অ্যালুমিনিয়াম ডাই কাস্টিং উন্নত-তাপমাত্রার পরিষেবাতে আরও ভাল পারফর্ম করে, তবে এটি সীমাহীন নয়। A380 এবং ADC12 দস্তা উদ্বেগজনক তাপমাত্রায় দরকারী শক্তি ধরে রাখে এবং ইঞ্জিন-সংলগ্ন, মোটর এবং পাওয়ার-ইলেক্ট্রনিক্স হাউজিংগুলিতে এগুলি সাধারণ। খাদ, শুল্ক চক্র, এবং ক্ল্যাম্পিং লোডের এখনও বৈধতা প্রয়োজন। একটি উচ্চ-তাপমাত্রার অ্যালুমিনিয়াম খাদ নির্দিষ্ট করা যেতে পারে যখন অংশটি টেকসই তাপ, তাপ সাইক্লিং বা তাপ এবং কম্পনের সংমিশ্রণ দেখে।
তাপ পরিবাহিতাও গুরুত্বপূর্ণ। অ্যালুমিনিয়াম প্রায়শই হিট সিঙ্ক, মোটর হাউজিং এবং ইলেকট্রনিক ঘেরের জন্য নির্বাচন করা হয় কারণ এটি তাপ ছড়ায়। জিঙ্কের ভাল তাপ পরিবাহিতাও রয়েছে, তবে এর ঘনত্ব এবং তাপমাত্রার সীমা সাধারণত অ্যালুমিনিয়ামকে ভাল পছন্দ করে যখন তাপ ব্যবস্থাপনা প্রাথমিক কাজ হয়। যদি অংশটি কোন তাপ পথ সহ একটি আবরণ হয়, তাপীয় যুক্তি অপ্রাসঙ্গিক হতে পারে। যদি অংশটি এমন একটি আবাসন হয় যা PCB থেকে তাপ বহন করে, তবে খাদ পছন্দটি একটি তাপীয় মডেল দিয়ে পরীক্ষা করা উচিত, একটি ব্রোশার মান নয়।
টুল লাইফ, সাইকেল টাইম এবং পার্ট কস্ট
দস্তা প্রায়ই সমাপ্ত অংশ প্রতি সস্তা হয় যদিও দস্তা খাদ প্রতি কিলোগ্রাম বেশি খরচ হয়. কারণ হল প্রক্রিয়া অর্থনীতি। হট-চেম্বার জিঙ্ক ঢালাই কম গলিত তাপমাত্রায় সঞ্চালিত হয়, যা ডাইতে তাপীয় শক কমিয়ে দেয়। চক্রের সময় কম, এবং মৃত্যু প্রায়ই দীর্ঘস্থায়ী হয়। উচ্চ আয়তনের একটি ছোট অংশের জন্য, এই পার্থক্যগুলি উপাদান মূল্যকে ছাড়িয়ে যেতে পারে। অংশটিরও কম মেশিনিং প্রয়োজন হতে পারে কারণ কাস্টের বিবরণ চূড়ান্ত আকারের কাছাকাছি।
অ্যালুমিনিয়ামের একটি ভিন্ন খরচ প্রোফাইল আছে। কাঁচামাল সাধারণত প্রতি কিলোগ্রাম সস্তা হয়, এবং নিম্ন ঘনত্ব মানে প্রতি অংশে কম ভর। কিন্তু কোল্ড-চেম্বার প্রক্রিয়া ধীর, ডাই বেশি তাপীয় লোড দেখে এবং মেশিনিং ভাতা আরও বড় হতে পারে। মাঝারি আয়তনের একটি বড় অংশের জন্য, অ্যালুমিনিয়াম এখনও কম খরচের পথ হতে পারে কারণ জিঙ্ক সংস্করণটি খুব ভারী হবে এবং খুব বড় শট ওজনের প্রয়োজন হবে। খরচ তাই অংশ আকার এবং আয়তনের একটি ফাংশন, একটি নির্দিষ্ট নিয়ম নয়।
উপাদান মূল্য
দস্তা খাদ usually costs more per kilogram. Aluminum alloy usually costs less per kilogram, but the finished part mass is lower, so the comparison must be per part.
সাইকেল সময়
দস্তা হট-চেম্বার চক্র সাধারণত দ্রুত হয়। অ্যালুমিনিয়াম কোল্ড-চেম্বার চক্র দীর্ঘ এবং অংশের আকার এবং প্রাচীর বেধের জন্য আরও সংবেদনশীল।
হাতিয়ার জীবন
নিম্ন দস্তা গলিত তাপমাত্রা সাধারণত তাপ ক্লান্তি হ্রাস করে। অ্যালুমিনিয়াম ডাইসের আরও ঘন ঘন রক্ষণাবেক্ষণের প্রয়োজন হতে পারে, বিশেষ করে পুরু অংশ এবং উচ্চ শট ওজনের ক্ষেত্রে।
সেকেন্ডারি অপারেশন
দস্তা ছোট বিস্তারিত অংশে মেশিনিং এবং ডিবারিং কমাতে পারে। অ্যালুমিনিয়ামের বড় পাতলা অংশগুলিতে আরও সোজা করা, মেশিনিং বা ফিক্সচারের কাজ প্রয়োজন হতে পারে।
একটি নির্ভরযোগ্য খরচ তুলনা ডাই অন্তর্ভুক্ত করা উচিত, মেশিন ঘন্টা হার, শট ওজন, ফলন, সমাপ্তি খরচ, স্ক্র্যাপ হার, এবং পরিদর্শন পরিকল্পনা. একটি উদ্ধৃতি যা প্রতি কিলোগ্রামে শুধুমাত্র ধাতুর দামের সাথে তুলনা করে তা অংশ খরচের তুলনা নয়। এটি কাঁচামালের তুলনা, যা প্রায়শই ছোট সংখ্যা।
আপনার অংশের জন্য একটি ব্যবহারিক সিদ্ধান্ত ফ্রেমওয়ার্ক
যখন অঙ্কনটি এখনও খোলা থাকে তখন নিম্নলিখিত ক্রমটি ব্যবহার করুন। এটি প্রথমে একটি খাদ বাছাই করার সাধারণ ভুলকে প্রতিরোধ করে এবং তারপরে নকশাটিকে প্রক্রিয়ার সাথে মানানসই করতে বাধ্য করে।
- প্রাথমিক ফাংশন সংজ্ঞায়িত করুন। অংশটি কি ভার বহন করে, একটি তরল সিল করে, তাপ নষ্ট করে, ইলেকট্রনিক্স রক্ষা করে, নাকি প্রসাধনী পৃষ্ঠ প্রদান করে? উত্তরটি সমালোচনামূলক ব্যর্থতার মোড সেট করে।
- ভর এবং খাম পরীক্ষা করুন। অংশটি বড় বা ওজন-সংবেদনশীল হলে অ্যালুমিনিয়াম দিয়ে শুরু করুন। যদি এটি ছোট এবং বিশদ-চালিত হয়, জিঙ্ক দিয়ে শুরু করুন।
- প্রাচীরের বেধ এবং প্রবাহের দৈর্ঘ্য পর্যালোচনা করুন। পাতলা, দীর্ঘ, জটিল বিভাগগুলি জিঙ্কের পক্ষে। পুরু, বড়, কাঠামোগত বিভাগ অ্যালুমিনিয়ামের পক্ষে।
- পরিষেবার তাপমাত্রা সেট করুন। মোটামুটি 100°C থেকে 120°C এর উপরে, দস্তার একটি বিশদ ক্রীপ পর্যালোচনা প্রয়োজন। অ্যালুমিনিয়াম সাধারণত নিরাপদ সূচনা পয়েন্ট।
- ফিনিস এবং জারা এক্সপোজার সংজ্ঞায়িত করুন। প্রলেপ প্রয়োজন হলে, দস্তা আকর্ষণীয়. অ্যানোডাইজিং বা প্রাকৃতিক অক্সাইড ফিনিস প্রয়োজন হলে, অ্যালুমিনিয়াম আকর্ষণীয়।
- বার্ষিক ভলিউম এবং টুল জীবন অনুমান। ছোট অংশ সহ উচ্চ ভলিউম প্রায়ই দস্তা পক্ষপাতী। বড় অংশ সহ মাঝারি ভলিউম প্রায়ই অ্যালুমিনিয়ামের পক্ষে।
- খরচের মডেল তৈরি করুন। মেশিনিং, স্ক্র্যাপ, ফিনিশিং, পরিদর্শন এবং রসদ অন্তর্ভুক্ত করুন। তারপর সমাপ্ত অংশ তুলনা, ইনগট না.
| প্রকল্পের শর্ত | চর্বিহীন দস্তা | চর্বিহীন অ্যালুমিনিয়াম |
|---|---|---|
| অংশ ভর 1 কেজি অধীনে | স্ট্রং ফিট | সম্ভব, কিন্তু খরচ চেক |
| অংশ ভর 3 কেজি বেশি | সাধারণত দরিদ্র ফিট | স্ট্রং ফিট |
| 1.0 মিমি অধীনে প্রাচীর | স্ট্রং ফিট | সতর্ক পর্যালোচনা প্রয়োজন |
| 120 ডিগ্রি সেলসিয়াসের উপরে অবিচ্ছিন্ন পরিষেবা | হামাগুড়ি পর্যালোচনা প্রয়োজন | স্ট্রং ফিট |
| আলংকারিক কলাই | স্ট্রং ফিট | সঠিক প্রস্তুতির সাথে সম্ভব |
| বড় কাঠামোগত বন্ধনী | সাধারণত দরিদ্র ফিট | স্ট্রং ফিট |
| উচ্চ ভলিউম ছোট হাউজিং | স্ট্রং ফিট | সম্ভব, কিন্তু চক্র খরচ বেড়ে যায় |
অ্যাপ্লিকেশন পরিস্থিতি: যেখানে প্রতিটি খাদ তার স্থান অর্জন করে
মোটরগাড়ি এবং যানবাহন ইলেকট্রনিক্স
অ্যালুমিনিয়াম স্বয়ংচালিত ডাই কাস্টিংয়ে সাধারণ কারণ ভর হ্রাস এবং তাপ কর্মক্ষমতা ব্যাপার। মোটর হাউজিং, ওয়্যারলেস চার্জিং হাউজিং, বন্ধনী এবং স্ট্রাকচারাল কভারগুলি প্রায়ই A380, ADC12, বা একটি উচ্চ-পারফরম্যান্স গ্রেড ব্যবহার করে। দস্তা এখনও ছোট অভ্যন্তরীণ মেকানিজম, গিয়ার এবং ধাতুপট্টাবৃত ট্রিমে উপস্থিত হয় যেখানে পরিধান প্রতিরোধ এবং সূক্ষ্ম বিবরণ ওজনের চেয়ে বেশি গুরুত্বপূর্ণ। গাড়ির পরিবেশের কথা মাথায় রেখে সিদ্ধান্ত নেওয়া উচিত: কম্পন, পাথরের প্রভাব, লবণের স্প্রে এবং আন্ডার-হুড তাপমাত্রা প্রতিটি পছন্দকে ভিন্ন দিকে ঠেলে দিতে পারে।
যন্ত্র এবং নিয়ন্ত্রণ ঘের
ইন্সট্রুমেন্ট হাউজিংগুলির প্রায়ই একটি স্থিতিশীল আকৃতি, একটি পরিষ্কার ফিনিস এবং ভাল শিল্ডিং বা সিলিং প্রয়োজন। সূক্ষ্ম পাঁজর এবং টাইট কভার ফিট সহ ছোট, জটিল ঘেরের জন্য দস্তা একটি শক্তিশালী পছন্দ হতে পারে। অ্যালুমিনিয়াম প্রায়ই বৃহত্তর বহিরঙ্গন ঘের, তাপ-উত্পাদক ইলেকট্রনিক্স, এবং যে অংশগুলির জন্য অ্যানোডাইজিং বা হালকা মাউন্টিং ইন্টারফেস প্রয়োজন তার জন্য ভাল। ঘের শৈলী খাদ অনুসরণ করা উচিত: একটি দস্তা ঘের পাতলা দেয়াল এবং ছোট বস একীভূত করতে পারেন; একটি অ্যালুমিনিয়াম ঘেরে মোটা দেয়াল এবং একটি ভিন্ন গ্যাসকেট জমি ব্যবহার করা যেতে পারে।
মোটর এবং পাম্প হাউজিং
মোটর হাউজিং সাধারণত অ্যালুমিনিয়ামের পক্ষে থাকে কারণ তাপ অপচয় এবং ওজন উভয়ই গুরুত্বপূর্ণ। একটি জলরোধী মোটর হাউজিং এর জন্য একটি চাপ-আঁটসাঁট ঢালাই প্রাচীর, একটি মেশিনযুক্ত সিলিং মুখ এবং একটি জারা-প্রতিরোধী ফিনিস প্রয়োজন হতে পারে। দস্তা ছোট মোটর উপাদান, গিয়ার কভার, এবং শেষ ক্যাপ ব্যবহার করা যেতে পারে, কিন্তু তাপ লোড এবং ক্রমাগত ডিউটি চক্র পরীক্ষা করা উচিত। যদি আবাসন একটি তাপ পথ হয়, অ্যালুমিনিয়াম সাধারণত আরো প্রাকৃতিক পছন্দ।
চাপ-হ্রাস এবং ত্রাণ ভালভ সংস্থা
ভালভ সংস্থাগুলির চাপের নিবিড়তা, স্থিতিশীল থ্রেড, জারা প্রতিরোধের এবং একটি পরিষ্কার অভ্যন্তরীণ উত্তরণ প্রয়োজন। অ্যালুমিনিয়াম ডাই কাস্টিংগুলি চাপ-হ্রাসকারী ভালভ হাউজিং, রিলিফ ভালভ হাউজিং এবং ইন্টিগ্রেটেড ভালভ বডিগুলিতে সাধারণ কারণ তারা শক্তি, মেশিনযোগ্যতা এবং ওজনের একটি ভাল ভারসাম্য অফার করে৷ দস্তা ছোট ভালভ উপাদান এবং পরিধান অংশ ব্যবহার করা যেতে পারে, কিন্তু তরল, চাপ, এবং তাপমাত্রা পর্যালোচনা করা উচিত। একটি ডাই-কাস্ট অ্যালুমিনিয়ামের চাপ-হ্রাসকারী ভালভ হাউজিং হল একটি কার্যকর উদাহরণ যে কীভাবে খাদ পছন্দ চাপ এবং পরিষেবার প্রয়োজনীয়তা অনুসরণ করে, অন্যভাবে নয়।
 ডাই-কাস্ট অ্যালুমিনিয়াম চাপ ভালভ হাউজিং হ্রাস সিএনসি-মেশিনযুক্ত সিলিং পৃষ্ঠ এবং থ্রেডেড হোল সহ কাস্টম ডাই-কাস্ট ভালভ হাউজিং, স্থিতিশীল চাপ নিয়ন্ত্রণ এবং শিল্প ব্যবস্থায় নির্ভরযোগ্য সমাবেশের জন্য ডিজাইন করা হয়েছে। পণ্য দেখুন →
শিল্প সরঞ্জাম অংশ
সরঞ্জামের কভার, বন্ধনী, সংযোগকারী, মাউন্টিং প্লেট এবং অ-মানক কাঠামোগত অংশগুলি প্রায়ই সিদ্ধান্তের মাঝখানে বসে। দস্তা ছোট, বিস্তারিত অংশগুলির জন্য আকর্ষণীয় যা পরিধান প্রতিরোধের এবং ন্যূনতম যন্ত্রের প্রয়োজন। অ্যালুমিনিয়াম বড় কভার, ফ্রেম এবং অংশগুলির জন্য আকর্ষণীয় যা অবশ্যই উচ্চতায় স্থানান্তরিত বা মাউন্ট করা উচিত। উভয় ক্ষেত্রেই, অঙ্কনটি ডেটাম স্কিম, সমালোচনামূলক ইন্টারফেস এবং ফিনিশ ক্লাস দেখাতে হবে। সেই তথ্য ছাড়া খাদ বিতর্ক অনুমান হয়ে যায়।
সংগ্রহের ঝুঁকি এবং অঙ্কন বিবরণ যা খাদ নির্ধারণ করে
অনেক খাদ বিরোধ আসলে বিবাদ অঙ্কন করা হয়. ক্রেতা একটি প্রক্রিয়া ধরে নেয়, সরবরাহকারী অন্যটি উদ্ধৃত করে এবং টুলটি কাটার পরেই অমিল দেখা যায়। একটি ক্রয় আদেশ প্রকাশ করার আগে নিম্নলিখিত বিবরণ স্থির করা উচিত.
- সমালোচনামূলক বনাম অ-সমালোচনা সারফেস। কোন পৃষ্ঠতল ঢালাই হিসাবে থাকবে এবং কোনটি মেশিন করা হবে চিহ্নিত করুন। এই একক পদক্ষেপ প্রায়ই দস্তা এবং অ্যালুমিনিয়ামের খরচ র্যাঙ্কিং পরিবর্তন করে।
- খসড়া এবং ফিললেট। দস্তা প্রায়ই কম খসড়া সহ একটি টুল থেকে মুক্তি পেতে পারে, কিন্তু অ্যালুমিনিয়ামের এখনও গভীর দেয়ালে পর্যাপ্ত খসড়া প্রয়োজন। উভয় প্রক্রিয়ায় একটি শূন্য-খসড়া বৈশিষ্ট্য জোর করবেন না।
- পোরোসিটি গ্রহণযোগ্যতা। একটি সিলিং মুখ, একটি প্রসাধনী পৃষ্ঠ, বা একটি কাঠামোগত অংশে পোরোসিটি অনুমোদিত কিনা তা নির্ধারণ করুন৷ খাদ পছন্দ ঝুঁকি পরিবর্তন করতে পারে, কিন্তু গ্রহণের নিয়ম স্পষ্ট হতে হবে।
- সমতলতা এবং সরলতা। বড় অ্যালুমিনিয়াম অংশ একটি সোজা পদক্ষেপ প্রয়োজন হতে পারে. ইজেকশন অসমান হলে দস্তার অংশগুলিও বিকৃত হতে পারে। অঙ্কনের উপর পরিমাপ পদ্ধতি রাখুন।
- স্পেসিফিকেশন শেষ করুন। কলাই, পাউডার আবরণ, অ্যানোডাইজিং এবং রূপান্তর আবরণ প্রতিটির বিভিন্ন স্তরের প্রয়োজনীয়তা রয়েছে। একটি প্রক্রিয়া মান ছাড়া একটি ফিনিস কলআউট একটি স্পেসিফিকেশন নয়।
- ভলিউম এবং টুল জীবন. 20,000 শটের জন্য নির্মিত একটি টুল 500,000 শটের জন্য নির্মিত একটি টুলের মতো নয়। খাদ এবং ডাই উপাদান উত্পাদন পরিকল্পনার সাথে মিলিত হওয়া উচিত।
- বৈধকরণ পরিকল্পনা। তাপমাত্রা সাইক্লিং, লবণ স্প্রে, লিক পরীক্ষা, এবং মাত্রিক ক্ষমতা প্রথম নিবন্ধের আগে একমত হওয়া উচিত। খাদ সিদ্ধান্ত তার পিছনে প্রমাণ হিসাবে শুধুমাত্র হিসাবে ভাল.
জিঙ্ক এবং অ্যালুমিনিয়াম ডাই কাস্টিং অভিজ্ঞতা সহ একজন সরবরাহকারী প্রায়শই উদ্ধৃতি পর্যায়ে এই ঝুঁকিগুলিকে পতাকাঙ্কিত করতে পারে। এটি একটি কম টুকরা মূল্যের চেয়ে বেশি মূল্যবান যা একটি টুল পরিবর্তন, একটি ফিনিস রিওয়ার্ক, বা একটি মেশিনিং ভাতা লুকিয়ে রাখে। সেরা অ্যালয় হল সেই যেটি ড্রয়িং রিভিউ, টুল ট্রায়াল এবং প্রোডাকশন র্যাম্পে রিডিজাইন ছাড়াই বেঁচে থাকে।
FAQ: জিঙ্ক বনাম অ্যালুমিনিয়াম ডাই কাস্টিং
জিঙ্ক ডাই কাস্টিং কি অ্যালুমিনিয়াম ডাই কাস্টিং এর চেয়ে শক্তিশালী?
এটা নির্ভর করে তুলনার উপর। Zamak 5 এবং ZA-8-এর মতো দস্তা সংকর ধাতুগুলির উচ্চ সংকোচন শক্তি এবং ভাল পরিধান প্রতিরোধ ক্ষমতা রয়েছে এবং তারা ছোট, শক্ত অংশে খুব শক্তিশালী হতে পারে। অ্যালুমিনিয়াম অ্যালয়গুলির একটি ভাল শক্তি-থেকে-ওজন অনুপাত রয়েছে এবং সাধারণত বড় কাঠামোগত অংশগুলির জন্য এটি ভাল পছন্দ। অংশ জ্যামিতি, লোড পাথ এবং ভর সীমা ছাড়া একটি সরাসরি শক্তি তুলনা দরকারী নয়।
কেন জিংক ডাই কাস্টিং ছোট অংশের জন্য প্রায়ই সস্তা?
দস্তা কম গলিত তাপমাত্রায় হট-চেম্বার মেশিনে চলে, তাই চক্রগুলি দ্রুত হয় এবং মৃত জীবন প্রায়ই দীর্ঘ হয়। হিসাবে-কাস্ট বিশদ মেশিনিং কমাতে যথেষ্ট সূক্ষ্ম হতে পারে। দস্তা খাদ প্রতি কিলোগ্রামে বেশি খরচ করে, কিন্তু সমাপ্ত অংশের দাম এখনও কম হতে পারে কারণ প্রক্রিয়াটি ছোট, জটিল, উচ্চ-আয়তনের কাজের জন্য আরও কার্যকর।
জিঙ্ক ডাই কাস্টিং কি বাইরে ব্যবহার করা যেতে পারে?
হ্যাঁ, কিন্তু তারা সাধারণত একটি প্রতিরক্ষামূলক ফিনিস প্রয়োজন. ইলেক্ট্রোপ্লেটিং, পাউডার লেপ, পেইন্টিং বা একটি রূপান্তর আবরণ প্রয়োজনীয় জারা প্রতিরোধের প্রদান করতে পারে। সমাপ্তি নির্বাচন করার আগে এক্সপোজার শর্ত, রাসায়নিক পরিষ্কার এবং প্রত্যাশিত পরিষেবা জীবন বিবৃত করা উচিত। একটি uncoated দস্তা অংশ একটি ভিজা বা লবণ-উন্মুক্ত প্রয়োগের জন্য সঠিক পছন্দ নয়.
আমি কখন দস্তার চেয়ে অ্যালুমিনিয়াম বেছে নেব?
অংশটি বড়, ওজন-সংবেদনশীল, কাঠামোগত বা মোটামুটি 100°C থেকে 120°C এর উপরে স্থায়ী তাপের সংস্পর্শে এলে অ্যালুমিনিয়াম বেছে নিন। অ্যালুমিনিয়াম হল আরও প্রাকৃতিক পছন্দ যখন অংশটির অ্যানোডাইজিং, তাপ অপচয় বা একটি ভাল শক্তি-থেকে-ওজন অনুপাতের প্রয়োজন হয়। যদি অংশটি ছোট, জটিল এবং উচ্চ আয়তনের হয়, তাহলে প্রথমে দস্তা মূল্যায়ন করা উচিত।
দেয়ালের বেধ কি খাদ নির্ধারণ করে?
এটি সবচেয়ে শক্তিশালী সূচকগুলির মধ্যে একটি। দস্তা আরও সহজে পাতলা দেয়াল এবং সূক্ষ্ম বিবরণ পূরণ করতে পারে। অ্যালুমিনিয়াম পাতলা দেয়াল ঢালাই করতে পারে, তবে প্রসেস উইন্ডোটি সংকীর্ণ এবং টুল ডিজাইন অবশ্যই প্রবাহের দৈর্ঘ্যকে সমর্থন করবে। যদি অঙ্কনটিতে দীর্ঘ দূরত্বে 0.6 মিমি দেয়াল থাকে, তবে দস্তা সাধারণত নিম্ন-ঝুঁকির সূচনা বিন্দু।
একই অংশ উভয় খাদ মধ্যে নিক্ষেপ করা যাবে?
কখনও কখনও, কিন্তু পরিবর্তন ছাড়া না. প্রাচীরের বেধ, খসড়া, গেটের অবস্থান, সংকোচন ভাতা, মেশিনিং স্টক এবং ফিনিস সব পরিবর্তন করতে হবে। একই টুলে একটি সরাসরি খাদ অদলবদল খুব কমই একটি পরিষ্কার সমাধান। ভাল পদ্ধতি হল নির্বাচিত প্রক্রিয়ার জন্য অংশ ডিজাইন করা এবং তারপর সমাপ্ত খরচ এবং কর্মক্ষমতা তুলনা করা।


